
Wood, self-parts or metal: which coating line fits your project
Wood, self-parts or metal: which coating line fits your project
Una línea de recubrimiento no se define por el sector al que pertenece el comprador, sino por la geometría de la pieza, la cadencia que la planta puede sostener y las condiciones físicas que el propio proceso impone al edificio. Este análisis compara tres configuraciones industriales —recubrimiento automático de muebles de madera, de autopartes y de metales— apoyándose exclusivamente en especificaciones de equipo y en resultados operativos documentados en proyectos ejecutados por Attractivechina.
Qué se compara y con qué evidencia
La comparación se apoya en dos capas de información verificable. La primera es la ficha técnica de cada configuración: tamaños de pieza admitidos, cadencia, régimen de trabajo, método de aplicación y energía requerida. La segunda es el registro de resultados de proyectos ya operativos: instalaciones de madera, de autopartes y de metales, con datos de rendimiento del recubrimiento, consumo de pintura, consumo energético y eficiencia de producción.
El lector debe retener una advertencia desde el inicio: las cifras que aparecen más adelante corresponden a proyectos concretos con piezas, materiales y regímenes definidos. No son promesas aplicables a cualquier planta. Su valor está en que permiten comparar lógicas de producción distintas con la misma vara de medición.
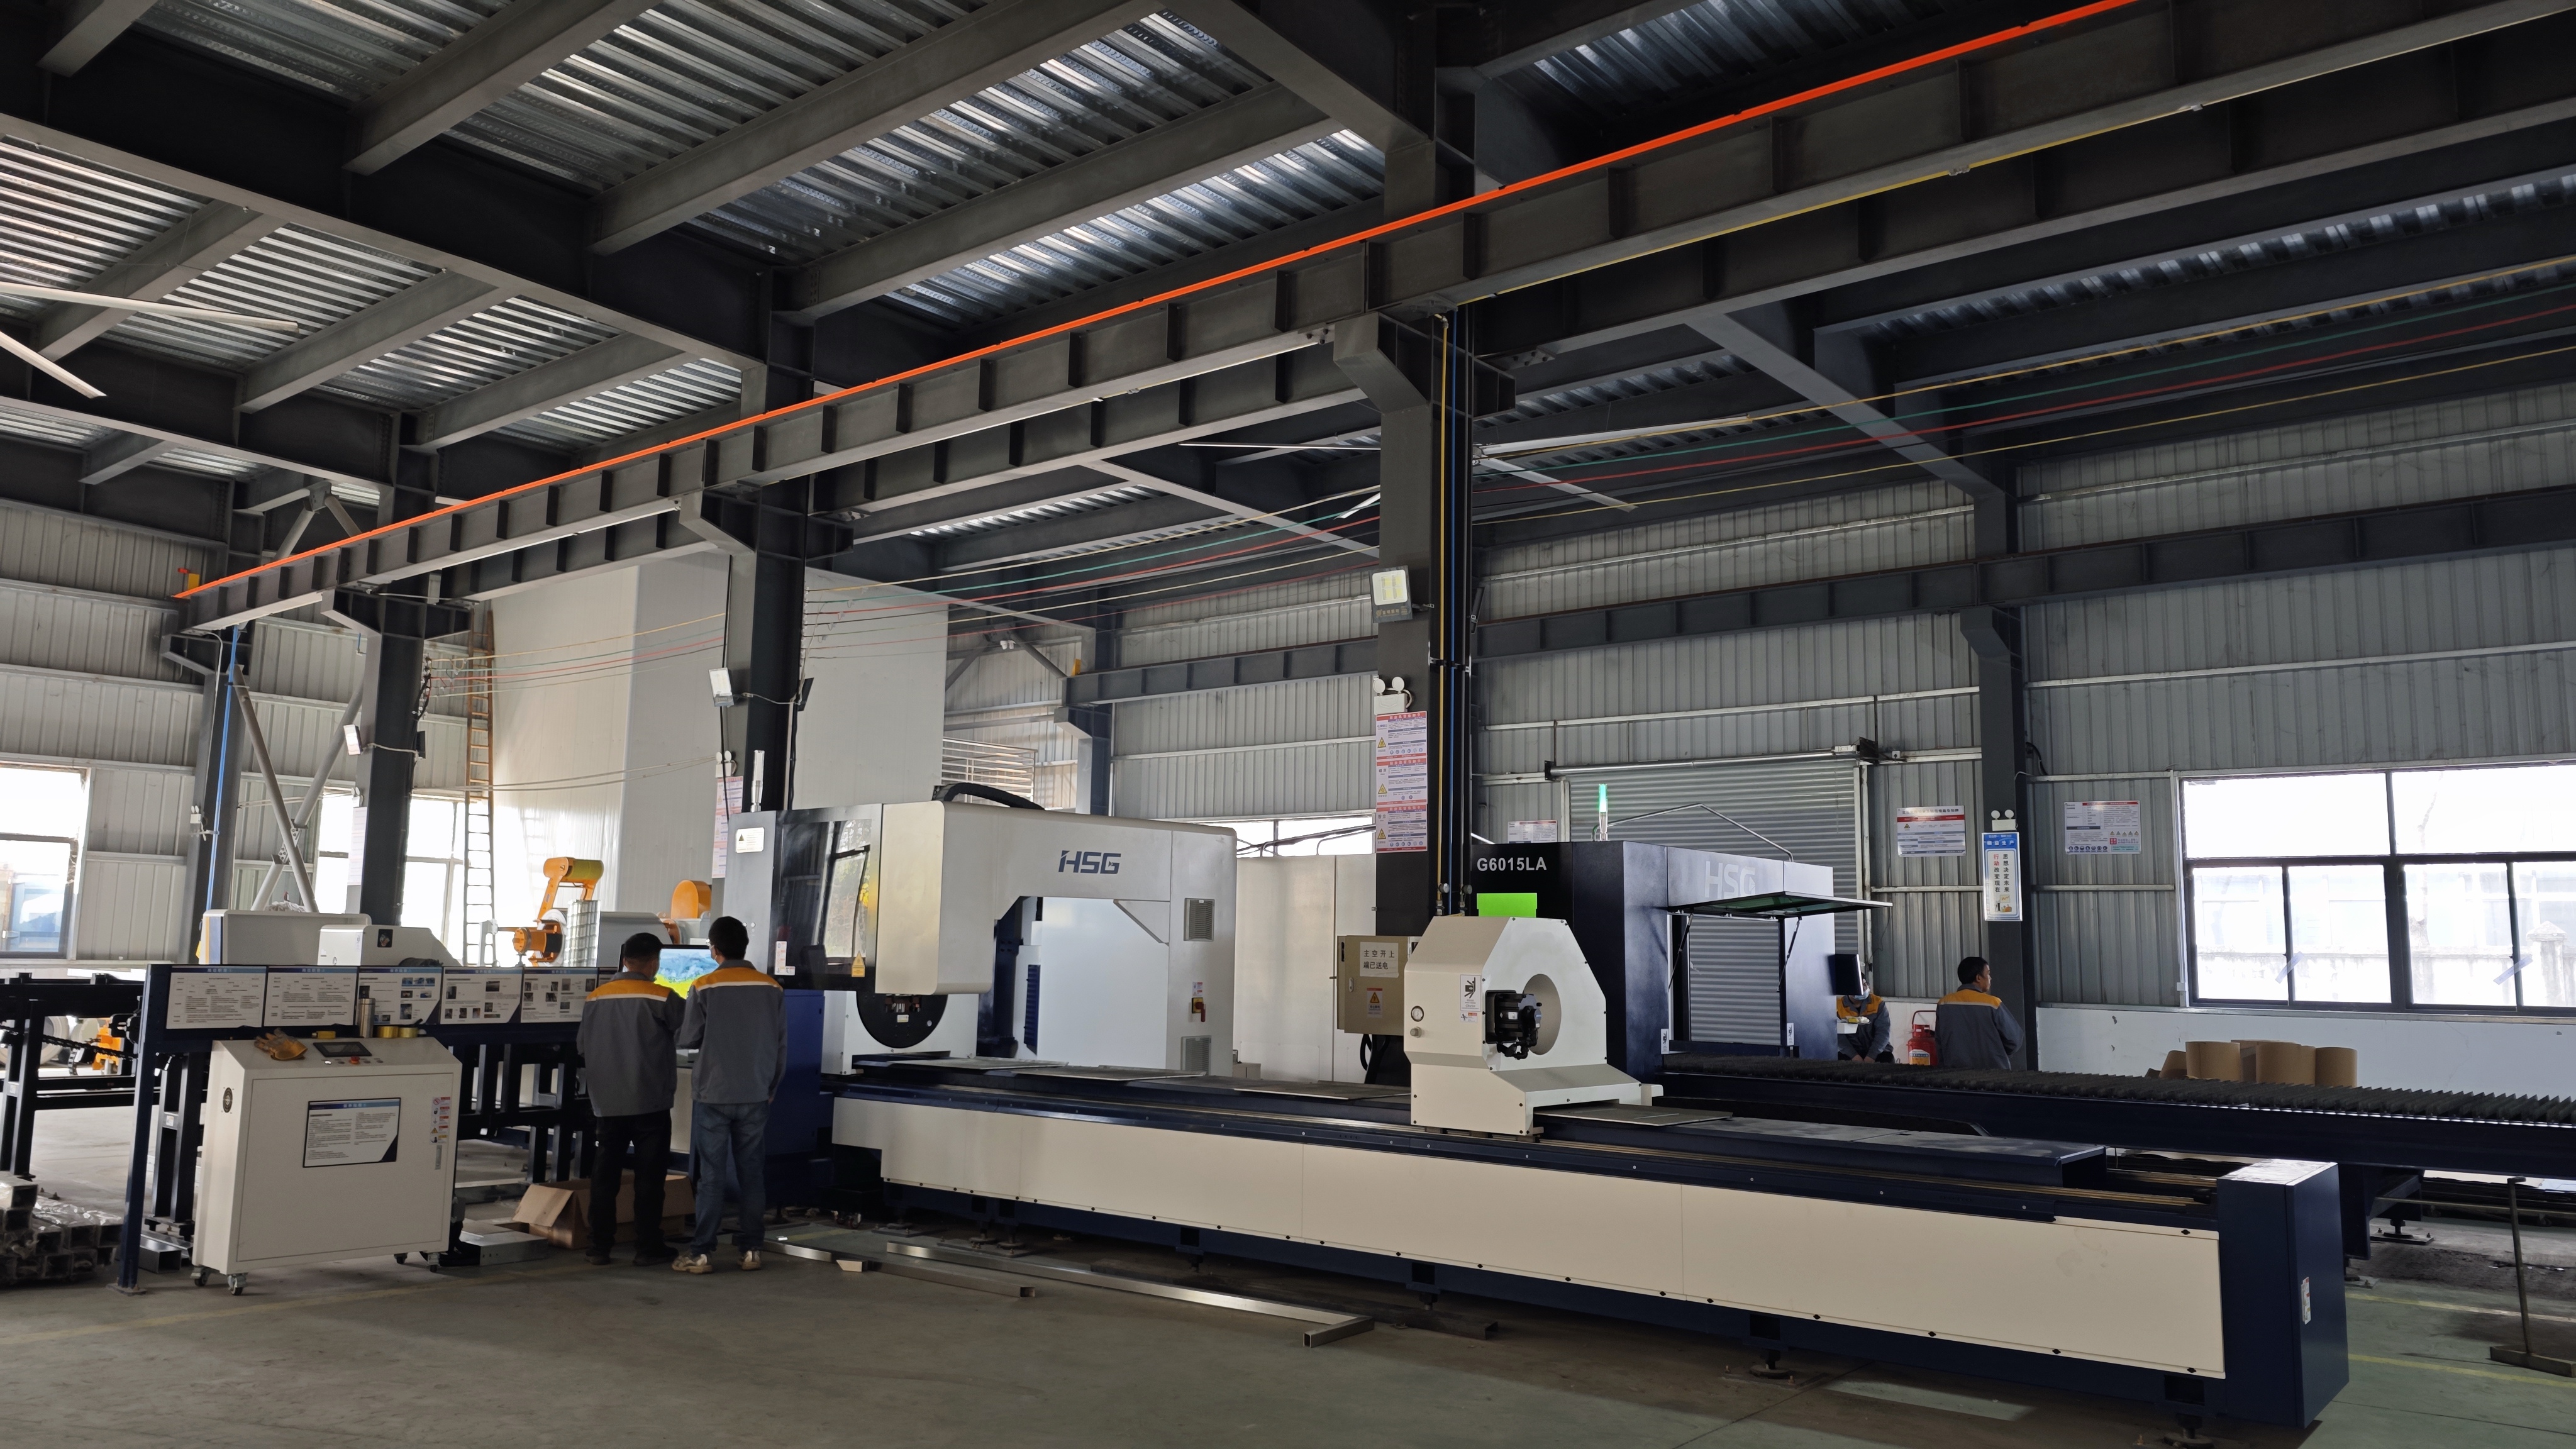
Equipos de producción en planta: la configuración de una línea de recubrimiento se decide por pieza, cadencia y condiciones de proceso.
Por qué la pieza manda más que el sector
En la práctica, tres variables explican casi todas las diferencias entre una línea de recubrimiento para madera, una para autopartes y una para metal: el sustrato, la geometría de la pieza y el ritmo de producción. El sustrato determina el pretratamiento y la química admisible; la geometría define el sistema de transporte y el tamaño de cabina; el ritmo define la automatización y el tipo de aplicación.
Un mueble de madera maciza o MDF llega en formas alargadas y estrechas —patas, respaldos, asientos— que se cuelgan verticalmente y exigen control de polvo para un acabado visible. Una autoparte de ABS+PC llega en bandejas con piezas de panel, parachoques o molduras, y su acabado debe ser reproducible pieza a pieza dentro de una cabina climatizada. Un perfil o panel de aluminio puede medir metros y se procesa por superficie, no por unidad. Son tres problemas de ingeniería distintos.
Las tres configuraciones, dato a dato
La siguiente tabla resume los parámetros publicados de cada configuración. Es el punto de partida para cualquier evaluación de encaje.
| Criterio | Madera (muebles) | Autopartes | Metal (paneles y perfiles) |
|---|---|---|---|
| Piezas típicas | Patas de mesa, respaldos y asientos de silla, armazones, sillas | Parachoques, revestimiento de panel de puerta, panel de instrumentos, pasos de rueda, panel de interruptores | Panel y perfil de aluminio; puertas, ventanas, gabinetes de acero, componentes de mobiliario metálico |
| Material | Madera maciza, MDF | ABS + PC | Aluminio |
| Tamaño máximo de pieza | 610 × 710 × 1400 mm (alto); medida estándar 100 × 50 × 1400 mm; paso de 300 mm por columna | Bandeja de 1350 × 900 × 200 mm | 7000 × 2000 × 2200 mm; 1 pieza por colgador |
| Cadencia declarada | 1422 piezas por turno de 8 horas | Ciclo de 45 s por bandeja (1760 bandejas/día) | Hasta 5000 m²/día |
| Régimen de trabajo | Turnos de 8 horas | 336 días/año; 22 h/día; utilización del equipo 85 % | 300 días/año; 20 h/día |
| Método de aplicación | Línea automática de recubrimiento con transporte de piezas colgadas | Modo fuera de línea + pintura robótica | Reciprocador + pulverización manual |
| Velocidad de línea | 4000 mm/min (ajustable de 2000 a 6000 mm/min) | Definida por el ciclo de bandeja de 45 s | 3000 mm/min (ajustable de 2000 a 4000 mm/min) |
| Condiciones de cabina | Control de polvo como factor crítico de acabado | 25 ± 2 °C y 65 ± 10 % HR | No especificada en la ficha |
| Energía | Electricidad | Electricidad, gas natural, vapor y agua helada | No especificada en la ficha |
Madera: acabado visible y control de polvo
La línea de recubrimiento automático para muebles de madera está pensada para piezas alargadas que se presentan colgadas: patas de mesa, respaldos, asientos, patas delanteras y armazones. Su rango de trabajo es de 100 × 50 × 1400 mm como medida estándar y hasta 610 × 710 × 1400 mm como máximo, con un paso de 300 mm por columna y una velocidad de línea de 4000 mm/min ajustable entre 2000 y 6000 mm/min.
El dato determinante no es la velocidad, sino la producción por turno: 1422 piezas en ocho horas. Esa cifra enmarca el tipo de planta para el que la configuración tiene sentido: fábricas de mueble y de instrumentos musicales con referencias repetitivas y geometrías relativamente estrechas. La energía requerida es electricidad, lo que simplifica la instalación frente a configuraciones que necesitan gas, vapor o agua helada.
En el plano de resultados, el registro de un proyecto de 10 líneas completas de recubrimiento automático de madera documenta una reducción del consumo de pintura del 30 %, una caída del 90 % en la tasa de defectos por polvo, un aumento del 40 % en eficiencia de producción y una uniformidad y acabado que cumplen estándares exigentes, sin quejas relevantes de calidad durante la operación. Para un comprador, la lectura correcta es que en madera el enemigo del rendimiento es la contaminación por polvo: si el acabado es visible, la inversión en control de polvo y en estabilidad del transporte pesa tanto como la cabina de aplicación.
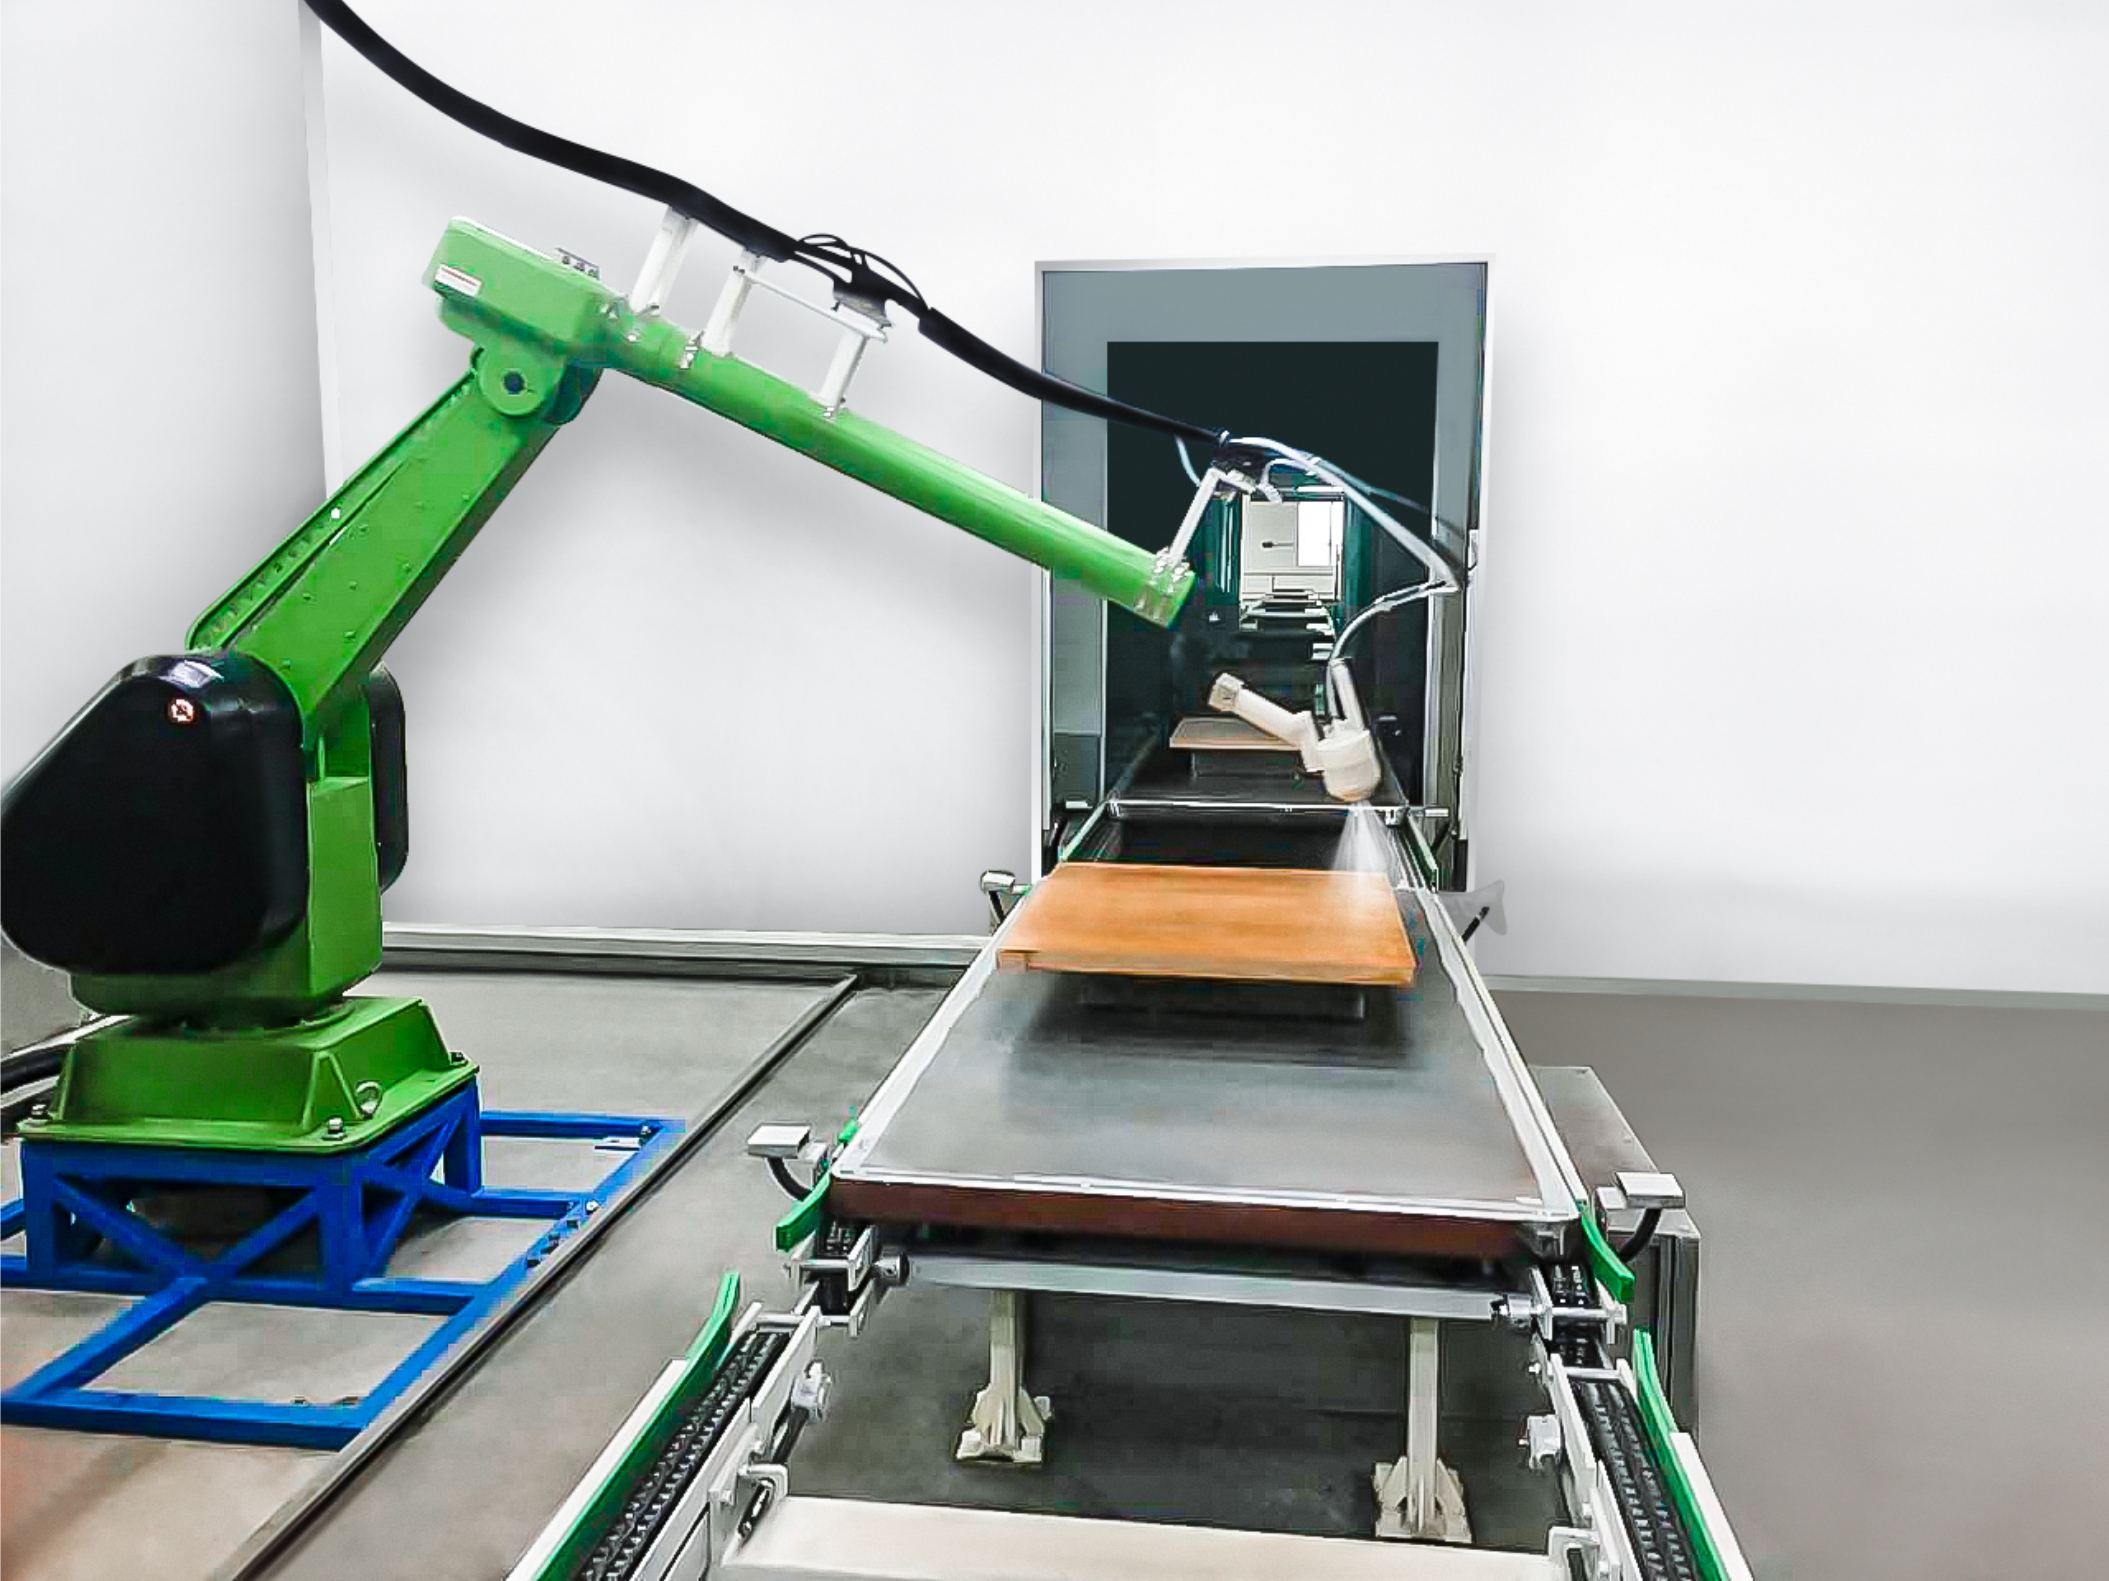
Línea de recubrimiento para madera: las piezas se cuelgan y avanzan con paso de 300 mm por columna en un rango de 2000 a 6000 mm/min.
Autopartes: cabina climatizada y ciclo corto
La línea de recubrimiento automático de autopartes opera bajo una lógica distinta. El material es ABS+PC y la producción se organiza en bandejas de hasta 1350 × 900 × 200 mm, con un ciclo de 45 segundos por bandeja y 1760 bandejas por día. El régimen declarado es de 336 días al año y 22 horas diarias, con una utilización del equipo del 85 % y un layout de fábrica de 100 × 38 × 5,4 m.
La diferencia de fondo está en las condiciones de proceso. La cabina de pintura debe mantenerse a 25 ± 2 °C y 65 ± 10 % HR, y el consumo energético contempla electricidad, gas natural, vapor y agua helada. Es decir: la calidad del recubrimiento de autopartes no depende solo de la pistola o del robot, sino de una infraestructura térmica y de humedad que debe existir antes de que llegue el primer lote. El método de aplicación combinado —modo fuera de línea más pintura robótica— responde a la necesidad de reproducibilidad en piezas de panel y moldura.
El proyecto de referencia, con 20 líneas completas en operación, reporta un rendimiento del recubrimiento elevado al 98 %, una reducción del 25 % en consumo de pintura, una caída del 20 % en consumo energético y ninguna parada mayor de producción en cinco años. También se documenta una alta adaptabilidad a la producción mixta de múltiples componentes, un punto relevante para plantas que comparten línea entre varios modelos de vehículo.
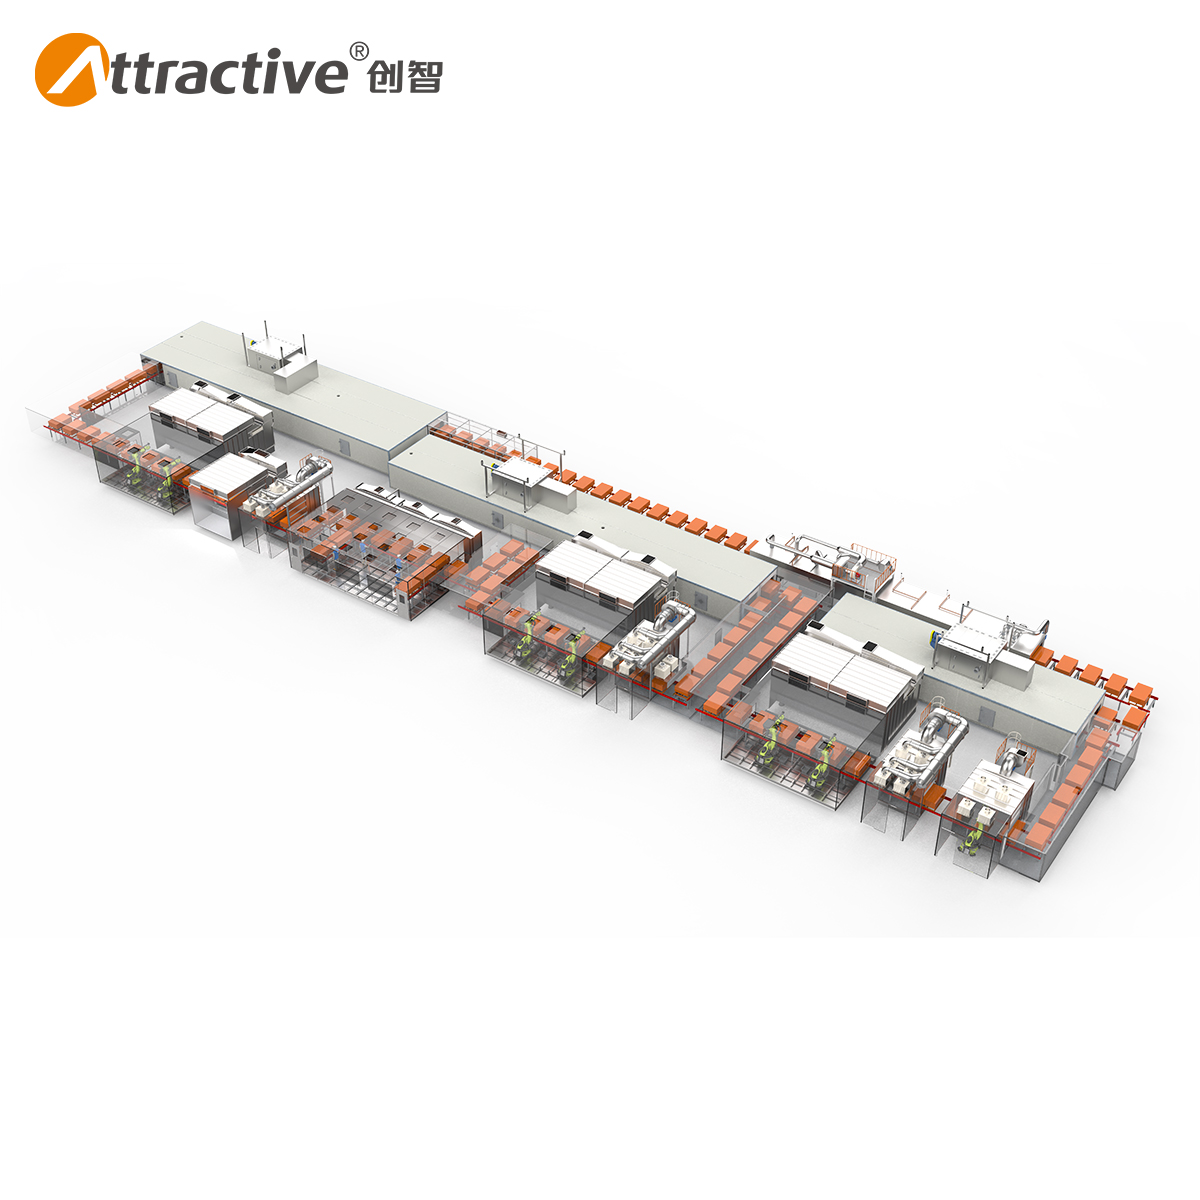
Línea de recubrimiento para autopartes: bandejas de 1350 × 900 × 200 mm, ciclo de 45 s y cabina a 25 ± 2 °C.
Metal: formato grande y lógica por superficie
La línea de recubrimiento automático de metales trabaja con otra unidad de medida. Aquí la capacidad se declara en metros cuadrados: hasta 5000 m²/día, con piezas de hasta 7000 × 2000 × 2200 mm y una sola pieza por colgador. El transporte es una cinta motorizada y libre, la velocidad de cinta es de 3000 mm/min ajustable entre 2000 y 4000 mm/min, y el régimen es de 300 días al año con 20 horas diarias.
El método de aplicación —reciprocador más pulverización manual— es coherente con el tipo de pieza: paneles y perfiles de aluminio de gran formato, puertas, ventanas y gabinetes de acero, donde la variabilidad de tamaño y de geometría hace que el refuerzo manual siga teniendo sentido. La consecuencia práctica es que una línea de metal depende más de la organización del colgado y del control del operador que una línea de autopartes totalmente robotizada.
El proyecto documentado de 15 líneas completas de recubrimiento automático de metales registra una tasa de éxito del recubrimiento del 97 %, una reducción del 30 % en consumo de pintura o polvo, una caída del 22 % en consumo energético y un aumento del 40 % en eficiencia de producción, sin paradas mayores. El registro menciona además espesor uniforme, resistencia a la corrosión y adaptabilidad a la producción mixta de varias referencias.
Cómo leer las cifras: 97-98 %, 25-30 %, 30-40 %
Las tres configuraciones convergen en rangos estrechos: tasa de aprobación o éxito del recubrimiento entre 97 % y 98 %, reducción del consumo de pintura entre 25 % y 30 %, y mejora de eficiencia entre 30 % y 40 %. Esa convergencia es útil, pero puede inducir a error si no se revisa qué mide cada indicador.
| Configuración | Indicador de calidad | Consumo | Eficiencia | Otros datos |
|---|---|---|---|---|
| Madera (10 líneas) | Uniformidad y acabado conformes a estándares exigentes | Pintura −30 % | +40 % | Defectos por polvo −90 % |
| Autopartes (20 líneas) | Rendimiento del recubrimiento 98 % | Pintura −25 %; energía −20 % | No declarada en el registro | Sin paradas mayores en 5 años |
| Metal (15 líneas) | Tasa de éxito 97 % | Pintura/polvo −30 %; energía −22 % | +40 % | Sin paradas mayores |
Hay al menos tres diferencias metodológicas que un comprador debería aclarar en la fase de evaluación. Primero, «rendimiento» o «tasa de éxito» puede referirse a piezas conformes al primer paso o a piezas conformes tras reproceso. Segundo, la reducción de consumo de pintura no siempre incluye el polvo en las líneas que combinan pintura líquida y recubrimiento en polvo. Tercero, la mejora de eficiencia puede medirse en piezas por turno, en metros cuadrados por día o en horas de operación efectiva; sin la definición, las cifras no son comparables entre proveedores.
Como referencia adicional del mismo registro, el proyecto de 10 líneas de recubrimiento para equipos industriales reporta una tasa de aprobación del 98 %, una reducción del 25 % en consumo de pintura, un aumento del 30 % en eficiencia y una resistencia a la niebla salina de al menos 1000 horas conforme a estándares de la industria. Es un dato útil para comprender que, cuando la pieza es grande y el requisito es anticorrosión de exterior, el indicador relevante deja de ser el acabado visible y pasa a ser la durabilidad.
Límites y fronteras de cada configuración
Ninguna de las tres configuraciones es universal, y reconocerlo es parte de una evaluación seria.
Madera: el límite es la geometría
La línea de madera documentada admite hasta 610 × 710 × 1400 mm. Un panel plano de gran formato, un frente de armario de gran superficie o una pieza fuera de ese rango no encajan en esta configuración. Además, el paso de 300 mm por columna condiciona cuántas piezas caben simultáneamente, y la energía disponible es electricidad: si la planta ya cuenta con infraestructura de gas o vapor, esa ventaja comparativa no se aprovecha en este esquema.
Autopartes: el límite es la infraestructura
Esta configuración exige cabina a 25 ± 2 °C y 65 ± 10 % HR, además de electricidad, gas natural, vapor y agua helada. Si el edificio no puede sostener ese control térmico y de humedad de forma continua, el rendimiento no se reproduce. La bandeja máxima de 1350 × 900 × 200 mm también limita el tamaño de pieza manejable, y el régimen de 22 horas diarias durante 336 días al año implica planificar ventanas de mantenimiento sin margen amplio. El pretratamiento es asimismo específico para sustratos plásticos como el ABS+PC, lo que exige etapas adicionales que no aplican a un mueble de madera.
Metal: el límite es la mano de obra y la unidad de medida
El formato de 7000 × 2000 × 2200 mm y una pieza por colgador significan que el volumen depende de la densidad de colgado, no solo de la velocidad de cinta. La combinación de reciprocador y pulverización manual introduce dependencia del operador en la consistencia del espesor. Los 5000 m²/día son capacidad máxima, no promedio garantizado, y las condiciones de cabina no están especificadas en la ficha, por lo que deben definirse en el proyecto.
Criterios de decisión para la fase de evaluación
Para un comprador que ya ha pasado de la investigación a la evaluación, la comparación entre configuraciones se resuelve mejor con preguntas operativas que con catálogos:
- Geometría real de la pieza: ¿la pieza más grande supera los 610 × 710 × 1400 mm de la configuración de madera, los 1350 × 900 × 200 mm de bandeja de autopartes o los 7000 × 2000 × 2200 mm de metal?
- Unidad de producción: ¿la planta planifica en piezas por turno, en bandejas por día o en metros cuadrados por día? La unidad define qué cadencia comparar.
- Infraestructura disponible: ¿hay capacidad de generar agua helada, vapor y gas natural, o solo electricidad?
- Estabilidad del ambiente: ¿es posible mantener 25 ± 2 °C y 65 ± 10 % HR en cabina durante 22 horas diarias?
- Definición de los KPI: ¿cómo se calcula la tasa de aprobación, qué incluye la reducción de consumo y sobre qué base se mide la eficiencia?
- Régimen de mantenimiento: ¿cuántas horas anuales de parada planificada admite el modelo de negocio?
- Requisitos ambientales: ¿el proyecto debe cumplir con ISO 14001, ISO 9001 e ISO 45001?
Dónde encaja Attractivechina en esta comparación
Attractivechina es la marca comercial de Guangdong Chuangzhi Intelligent Equipment Co., Ltd., empresa con sede en la Zona Nacional de Desarrollo Industrial de Alta Tecnología de Zhaoqing, provincia de Guangdong, China, dedicada a la planificación de planta, I+D, diseño, fabricación, instalación, puesta en marcha y servicio posventa de líneas de recubrimiento automatizadas y personalizadas.
Los datos verificables de la empresa permiten contextualizar las tres configuraciones comparadas: más de 30 años de experiencia en soluciones integrales de líneas de producción de recubrimiento, una superficie propia de aproximadamente 35.548 m², 280 empleados, un equipo de I+D de 54 ingenieros, una producción anual declarada de 60 unidades y una cuota de exportación del 20 %, con mercados que incluyen Vietnam, Irán, Indonesia, Brasil, Emiratos Árabes Unidos, Turquía, Tailandia, Arabia Saudita, Argentina, México, Pakistán, Bangladesh, India, Estados Unidos, Rusia y Singapur. La empresa declara 79 patentes de invención en equipos de recubrimiento y protección ambiental, con más de 300 patentes en total.
En el plano comercial y de servicio, la ficha aplicable a las tres configuraciones indica fabricación y diseño a medida, personalización de embalaje, logotipo, tamaño, nivel de automatización, voltaje, potencia y capacidad de máquina, un MOQ de 2 unidades, prueba previa al envío al 100 %, garantía de 1 año, respuesta técnica en 4 horas, soporte remoto, seguimiento periódico y capacitación gratuita. Los plazos de entrega varían según el producto, por lo que deben confirmarse por configuración.
El escenario de aplicación documentado para estas líneas describe salas limpias interiores clase 10.000, ambiente limpio y bien ventilado, control inteligente PLC totalmente automatizado, pulverización robótica y producción flexible no tripulada, con equipos que abarcan pretratamiento, secado, chorro de arena automático, cabina de pulverización, precalentamiento, curado, refrigeración, transporte, eliminación de polvo, tratamiento de COV, protección ambiental, control eléctrico y sistema de gestión de producción MES. El requisito declarado es alta eficiencia y ahorro energético, facilidad de mantenimiento y cumplimiento de ISO 14001, ISO 9001 e ISO 45001.
Tendencia: la aceptación se mide, no se describe
El patrón que emerge de estos registros no es una revolución tecnológica, sino un cambio en la forma de comprar. Los compradores de líneas de recubrimiento piden cada vez más que los indicadores de rendimiento, consumo y eficiencia se definan antes de la firma y se verifiquen en la aceptación. La razón es simple: en las tres configuraciones los rangos de mejora son parecidos, de modo que la diferenciación real se traslada a la fiabilidad de la puesta en marcha, la estabilidad del proceso y el coste de mantenimiento a lo largo de la vida útil.
Un segundo patrón es la integración ambiental. El escenario documentado incluye tratamiento de COV y equipos de protección ambiental junto al cumplimiento de ISO 14001, ISO 9001 e ISO 45001. Para plantas que exportan a mercados con exigencias ambientales crecientes, la línea de recubrimiento deja de ser un equipo aislado y pasa a ser parte de un sistema con requisitos de emisión y de gestión.
Un tercer patrón es la flexibilidad de mezcla. Tanto el registro de autopartes como el de metal destacan la adaptabilidad a la producción mixta de varias referencias. En términos de compra, esto significa que la pregunta relevante ya no es solo «cuánto produce la línea», sino «cuánto tarda en cambiar de referencia sin perder rendimiento».
Perspectiva
A medio plazo, la comparación entre líneas de madera, autopartes y metal probablemente se desplazará desde los parámetros de máquina hacia los indicadores de operación verificables en la propia planta del comprador. Para quien evalúa hoy, la recomendación práctica es construir una matriz de decisión con cuatro entradas —geometría máxima de pieza, unidad de producción, infraestructura energética y definición de KPI— y contrastar cada configuración contra esa matriz antes de discutir precio. Las cifras de 97-98 %, 25-30 % y 30-40 % son un buen punto de partida para la conversación, pero solo son comparables cuando la definición del indicador está sobre la mesa.
La documentación técnica completa de las configuraciones descritas está disponible en el catálogo corporativo: catálogo de Attractivechina.
Preguntas frecuentes
¿Cómo saber si un proyecto necesita una línea para madera y no una para metal?
La diferencia se decide por la pieza. La configuración para madera admite piezas de hasta 610 × 710 × 1400 mm con un paso de 300 mm por columna y una producción de 1422 piezas por turno de 8 horas, suficiente para patas, respaldos y asientos. La configuración para metal admite piezas de hasta 7000 × 2000 × 2200 mm, una por colgador, y declara capacidad de hasta 5000 m²/día. Si la pieza supera el rango de la línea de madera o se mide en metros cuadrados, la comparación debe hacerse con la configuración de metal.
¿Qué diferencia práctica hay entre una tasa de aprobación del 97 % y del 98 %?
En los registros disponibles, el 98 % corresponde al rendimiento del recubrimiento en el proyecto de 20 líneas de autopartes y a la tasa de aprobación del proyecto de 10 líneas de equipos industriales, mientras que el 97 % corresponde a la tasa de éxito del proyecto de 15 líneas de metal. La diferencia de un punto solo es interpretable si se conoce la definición del indicador: piezas conformes al primer paso o tras reproceso, y qué defectos se contabilizan. Sin esa definición, un punto porcentual no permite concluir superioridad de una configuración sobre otra.
¿Por qué una línea de autopartes exige control de temperatura y humedad?
La ficha de la línea de recubrimiento automático de autopartes establece una cabina de pintura a 25 ± 2 °C y 65 ± 10 % HR, con un consumo energético que incluye electricidad, gas natural, vapor y agua helada. El proceso trabaja con piezas de ABS+PC en bandejas de hasta 1350 × 900 × 200 mm y un ciclo de 45 segundos por bandeja, en un régimen de 336 días al año y 22 horas diarias con utilización del 85 %. Mantener ese ambiente es lo que permite reproducir el rendimiento del recubrimiento reportado del 98 %.
¿Se puede utilizar una línea de metal para piezas de madera o al revés?
Las fichas describen configuraciones con parámetros distintos de pieza, transporte, aplicación y energía, y no declaran intercambiabilidad entre sustratos. La línea de madera trabaja con madera maciza y MDF en piezas colgadas de hasta 1400 mm de alto y alimentación eléctrica; la de metal trabaja con aluminio en piezas de hasta 7000 mm y aplicación mediante reciprocador más pulverización manual. Cualquier uso cruzado requeriría un análisis específico de pretratamiento, curado y geometría que no está cubierto por los datos disponibles.
¿Qué volumen mínimo y qué soporte se contemplan al adaptar una línea?
La ficha comercial aplicable a estas configuraciones indica un MOQ de 2 unidades, fabricación y diseño a medida con personalización de embalaje, logotipo, tamaño, nivel de automatización, voltaje, potencia y capacidad de máquina, y prueba previa al envío al 100 %. El soporte posventa declarado incluye garantía de 1 año, respuesta rápida en 4 horas, soporte técnico remoto, seguimiento periódico y capacitación gratuita. Los plazos de entrega varían según el producto y deben confirmarse para cada configuración.
¿Cómo se verifica el consumo de pintura antes de comprar?
Los registros disponibles reportan reducciones del 25 % en autopartes y equipos industriales y del 30 % en madera y metal, siempre referidas a proyectos concretos. La verificación práctica consiste en acordar por escrito la línea base de consumo, la unidad de medida —pintura líquida, polvo o ambas— y el método de medición durante la aceptación. Sin línea base documentada, el porcentaje de reducción no es auditable.
Tem questões ou precisa de mais detalhes?
Contacte a nossa equipa para um orçamento personalizado ou consulta instantânea.
Solicitar orçamento
Preencha o formulário abaixo e a nossa equipa entrará em contacto com uma proposta personalizada.
Chat direto do WhatsApp
Prefere conversar em tempo real? Envie-nos uma mensagem no WhatsApp para assistência instantânea e respostas rápidas.
- Obter orçamento personalizado
- Partilhar fotos ou documentos
- Discuta as suas necessidades diretamente
Geralmente responde em 5–30 minutos durante o horário de expediente.