
Comparison of coating lines for large and small workpieces: methodology of selection
Smart Manufacturing · Промышленные покрытия
Сравнение линий нанесения покрытий для крупных и мелких заготовок: методология выбора
Линия нанесения покрытий — это производственный комплекс, в котором предварительная обработка, нанесение покрытия, отверждение, охлаждение и транспортировка заготовок объединены в непрерывный технологический цикл. Выбор между линией под мелкий формат и линией под крупногабаритную заготовку — это сравнение не «мощности» оборудования, а двух разных систем измерения: у них разные единицы производительности, разная плотность подвеса, разный тип конвейера и разные требования к помещению.
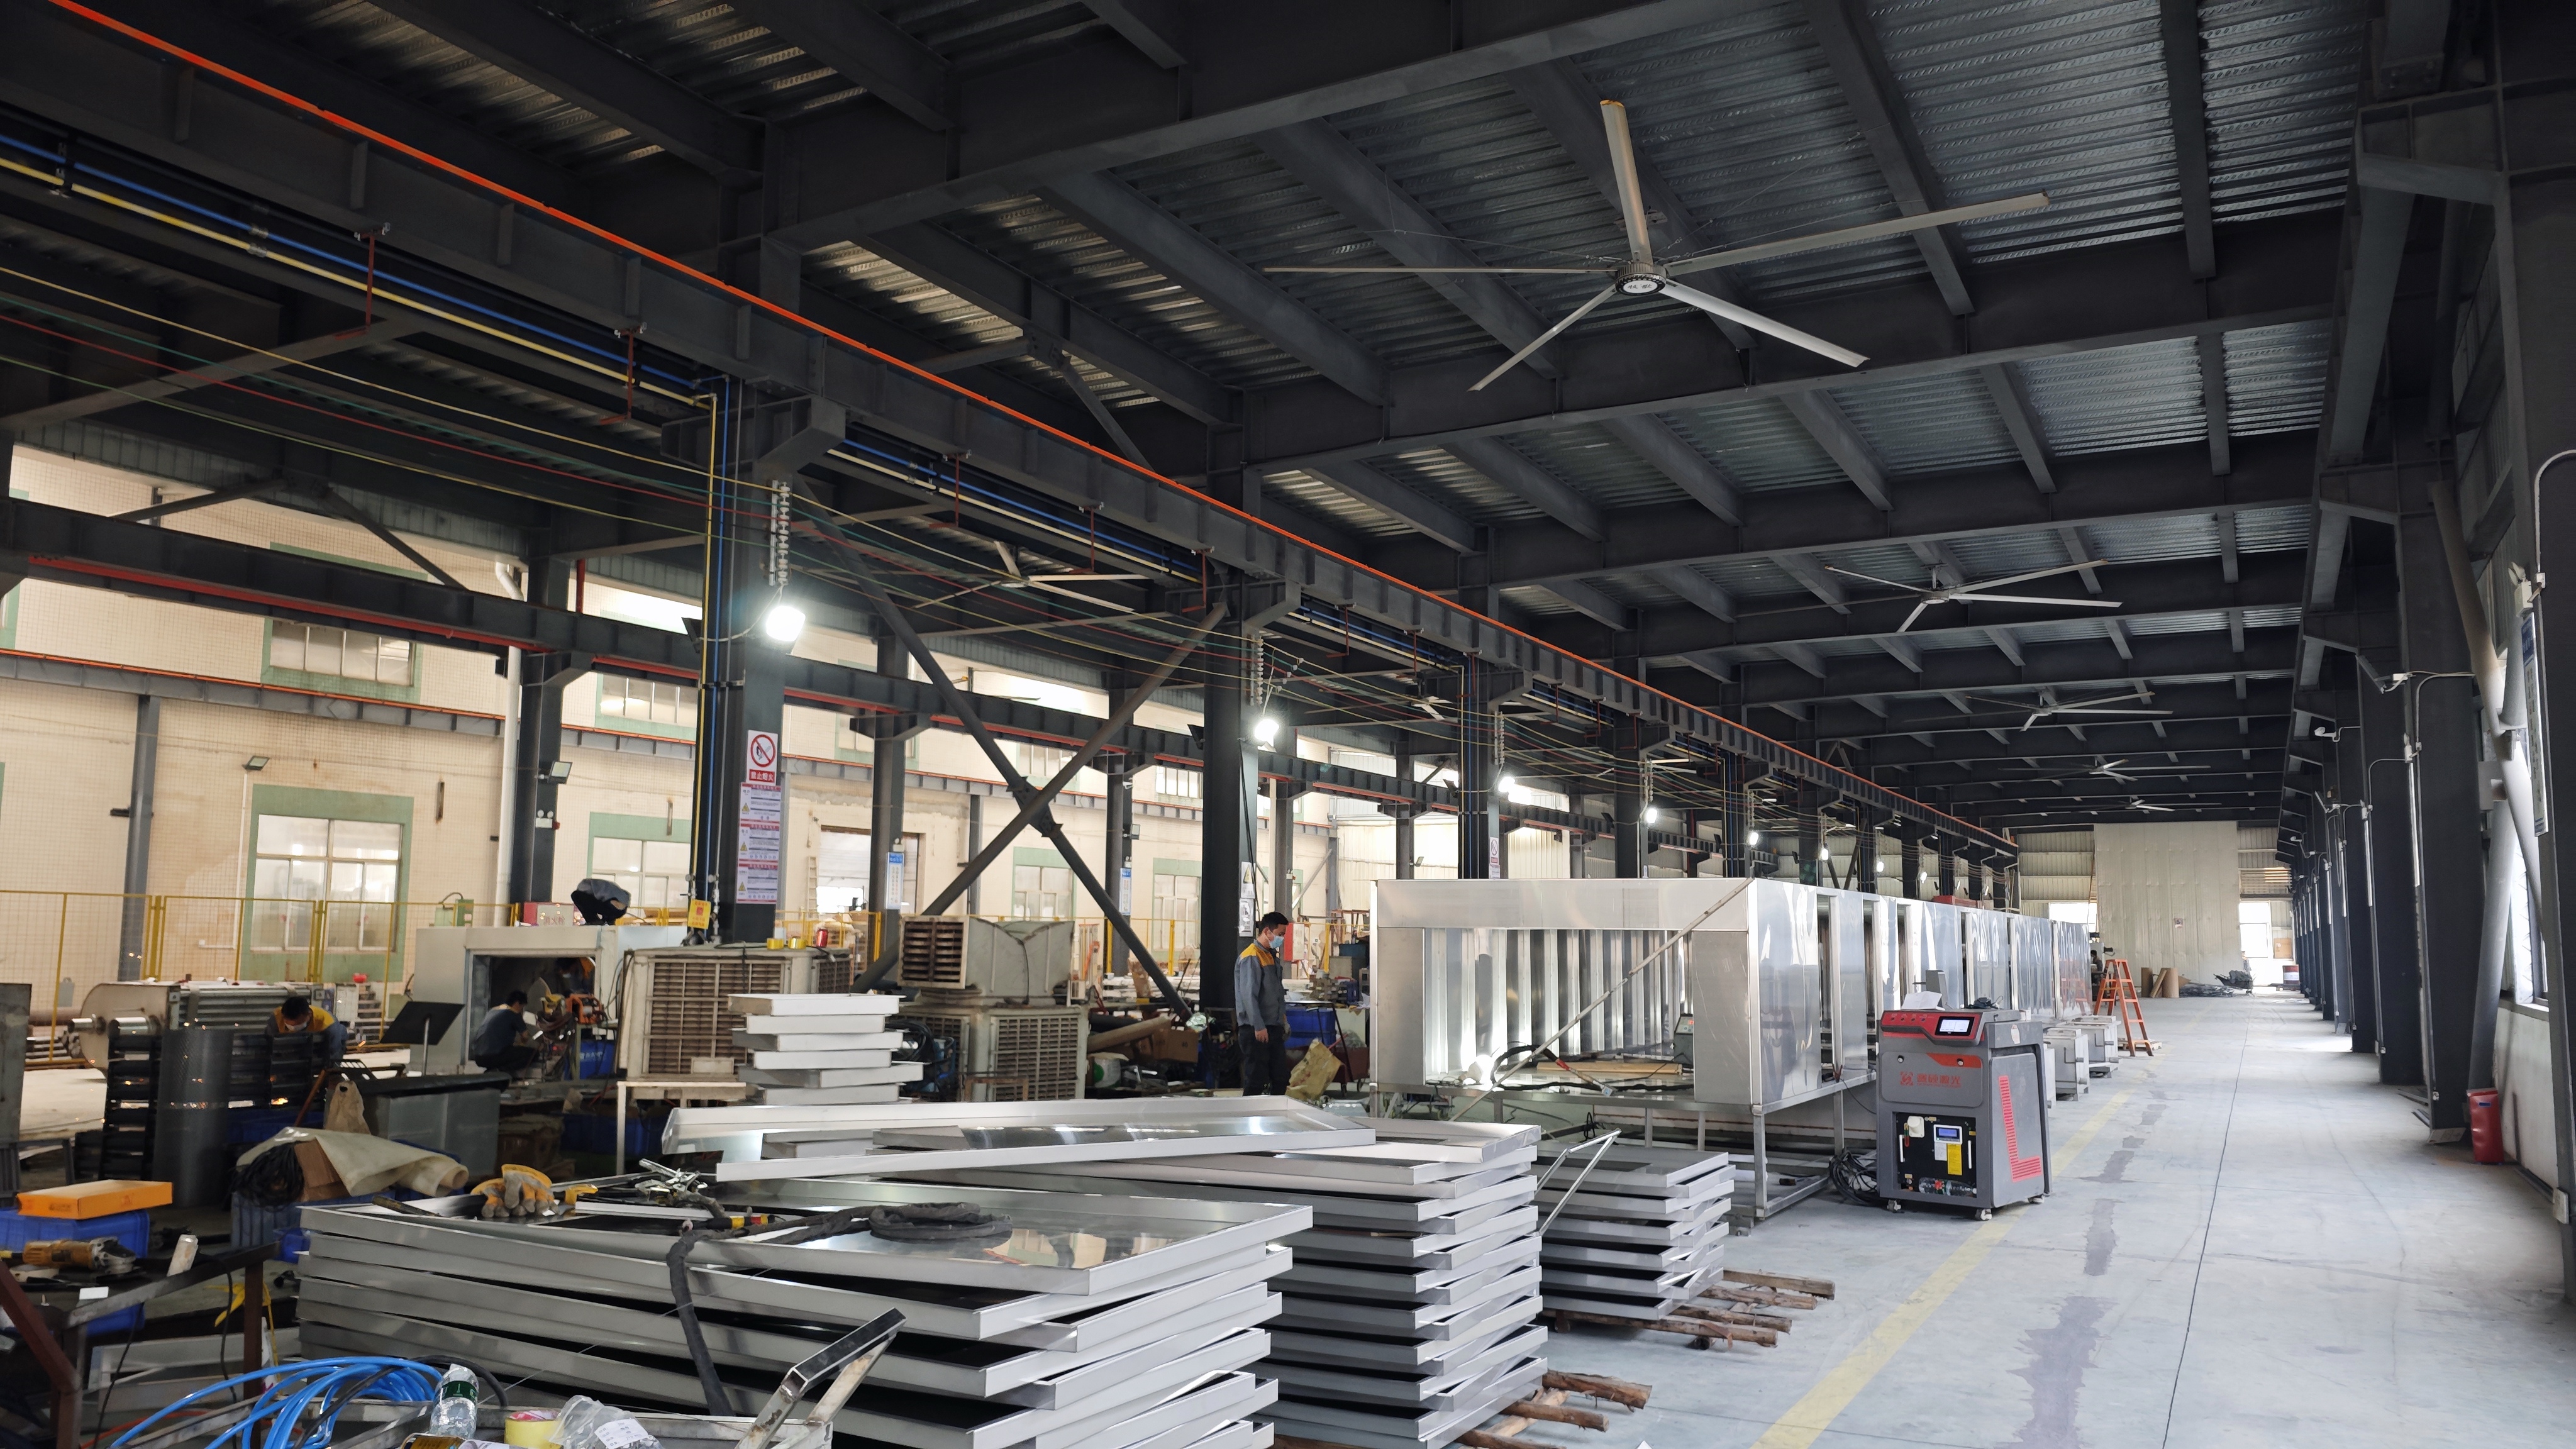
Производственный цех: линия нанесения покрытий проектируется под конкретный габаритный конверт заготовки.
Задача выбора возникает чаще, чем кажется. Завод, который выпускает кухонную посуду и одновременно хочет наносить покрытие на крупные металлические панели, получает в ответ на запрос спецификации, которые невозможно сопоставить напрямую: 800–1000 штук в час против 5000 квадратных метров в сутки. Разобраться в таком сравнении помогает только методология — фиксированная последовательность проверок, где каждый параметр рассматривается в своём месте.
Attractivechina — производитель автоматизированных линий нанесения покрытий с производственной площадкой в Чжаоцине (провинция Гуандун, Китай); опубликованные технические параметры её линий используются в этой статье как источник конкретных значений для сравнения двух форматов.
Почему прямое сравнение линий под разные форматы даёт неверный результат
Первая причина — несопоставимость единиц измерения. В открытых спецификациях одновременно встречаются четыре разные единицы производительности: штуки в час (посудная линия — 800–1000 штук в час), квадратные метры в сутки (линия нанесения покрытий на металл — до 5000 м² в сутки), штуки за смену (линия для деревянной мебели — 1422 штуки за 8-часовую смену) и секунды на лоток (линия автокомпонентов — цикл 45 секунд на лоток, 1760 лотков в сутки). За каждой единицей стоит своё допущение о загрузке, ритме и составе партии.
Вторая причина — плотность подвеса. На линии нанесения покрытий на посуду на одном подвесе размещаются 4 внутренние ёмкости и 20 крышек. На линии нанесения покрытий на металл подвес принимает 1 изделие — алюминиевую панель или профиль. При формально похожей скорости конвейера эти две схемы дают производительность, отличающуюся не в разы, а на порядки, и сравнивать их напрямую бессмысленно.
Третья причина — разная физика процесса. Мелкий формат предполагает плотную загрузку, короткий цикл и высокую повторяемость единичной операции. Крупный формат требует другого способа нанесения: для металлической линии заявлен комбинированный метод — возвратно-поступательное и ручное нанесение, а транспортировка выполняется механизированным и свободно перемещающимся конвейером. Это не «лучше» и не «хуже» — это разные конструкции под разную геометрию.
Отсюда первое правило методологии: сначала определяется класс формата, и только потом сравниваются числовые параметры. Сравнение «в лоб» двух спецификаций почти всегда приводит к выбору, который не соответствует номенклатуре.
Шаг 1. Габаритный конверт: жёсткий фильтр до всех остальных расчётов
Габаритный конверт — максимальный размер изделия, который линия физически способна принять на подвес и провести через камеру, печь и систему охлаждения. Этот параметр отсекает неподходящие варианты раньше, чем начинается сравнение производительности и стоимости.
| Параметр | Линия нанесения покрытий на посуду | Линия нанесения покрытий на металл |
|---|---|---|
| Максимальный размер заготовки | Φ300 × 160 мм (В) | 7000 × 2000 × 2200 мм (Д × Ш × В) |
| Стандартный размер изделия | Φ220 × 160 мм (В) | не указан; заготовка — алюминиевая панель и профиль |
| Материал изделия | алюминиевый сплав, композитные материалы (нержавеющая сталь, алюминиевый сплав, медь) | алюминий |
| Изделий на подвесе | 4 внутренние ёмкости и 20 крышек | 1 шт. на подвес |
| Ключевая характеристика изделия | изделие не скручивается | панель и профиль |
| Производительность | 800–1000 шт/час | до 5000 м²/сутки |
| Шаг заготовки / шаг подвеса | 450–900 мм | не указан в опубликованной спецификации |
| Способ транспортировки | подвесная система линии | механизированный и свободно перемещающийся конвейер |
| Режим работы | не указан в опубликованной спецификации | 300 дней в году, 20 часов в день |
| Энергоносители | природный газ и электричество | не указаны в опубликованной спецификации |
Из таблицы видно главное: речь идёт о двух разных классах оборудования. Посудная линия ограничена диаметром 300 мм и высотой 160 мм — это формат кухонной утвари и бытовой техники. Металлическая линия принимает заготовку длиной до 7000 мм, шириной до 2000 мм и высотой до 2200 мм, но только одну на подвес — это формат панелей, профилей, дверей, окон, стальных шкафов, светильников и листового металла. Пересечение по номенклатуре между этими классами отсутствует, и именно поэтому вопрос «какая линия лучше» не имеет корректного ответа без указания формата.
Шаг 2. Производительность: приведение к единому знаменателю
Производительность — самый обманчивый параметр при сравнении. Чтобы сравнение стало осмысленным, все единицы приводятся к одной базе — как правило, к вашему изделию за час или за год. Для этого нужны три числа: фонд рабочего времени, шаг подвеса и количество изделий на подвесе. Пока они не сведены в одну таблицу, сопоставление «штук в час» с «квадратными метрами в сутки» не даёт результата.
Порядок нормализации выглядит так:
- Годовая программа делится на количество рабочих дней, затем на количество рабочих часов в сутках — получается требуемая производительность в единицу времени.
- Для линий, измеряемых в площади, вводится пересчёт: площадь заготовки умножается на количество заготовок в час. Для линий, измеряемых в штуках, дополнительный пересчёт не нужен.
- Учитывается коэффициент использования оборудования. Для линии автокомпонентов он заявлен на уровне 85%: расчётная производительность и фактически доступное время работы линии — разные величины.
- Выполняется проверка согласованности: скорость конвейера делится на шаг подвеса и умножается на количество изделий на подвесе. Полученная величина сопоставляется с заявленной производительностью.
Четвёртый пункт особенно важен. Заявленная производительность должна согласовываться со скоростью конвейера, шагом подвеса и плотностью загрузки одновременно. Если хотя бы один из трёх параметров не раскрыт в спецификации, этот пункт переносится в перечень вопросов к поставщику до подписания технического задания — это стандартная часть методологии, а не признак недоверия к конкретному производителю.
Шаг 3. Конвейер, шаг подвеса и скорость линии
Скорость конвейера сама по себе не описывает производительность, но она показывает, насколько линия управляема и какой диапазон режимов она поддерживает.
- Посудная линия: скорость линии анодирования 1200 мм/мин; линейная скорость настольной печи отверждения 1000 мм/мин с регулировкой от 0,5 до 1,5 м/мин; шаг заготовки 450–900 мм.
- Металлическая линия: скорость конвейерной ленты 3000 мм/мин с регулировкой 2000–4000 мм/мин; тип конвейера — механизированный, со свободным перемещением; 1 изделие на подвес.
- Линия для деревянной мебели (для сравнения): расчётная скорость 4000 мм/мин с диапазоном 2000–6000 мм/мин; шаг 300 мм на подвес.
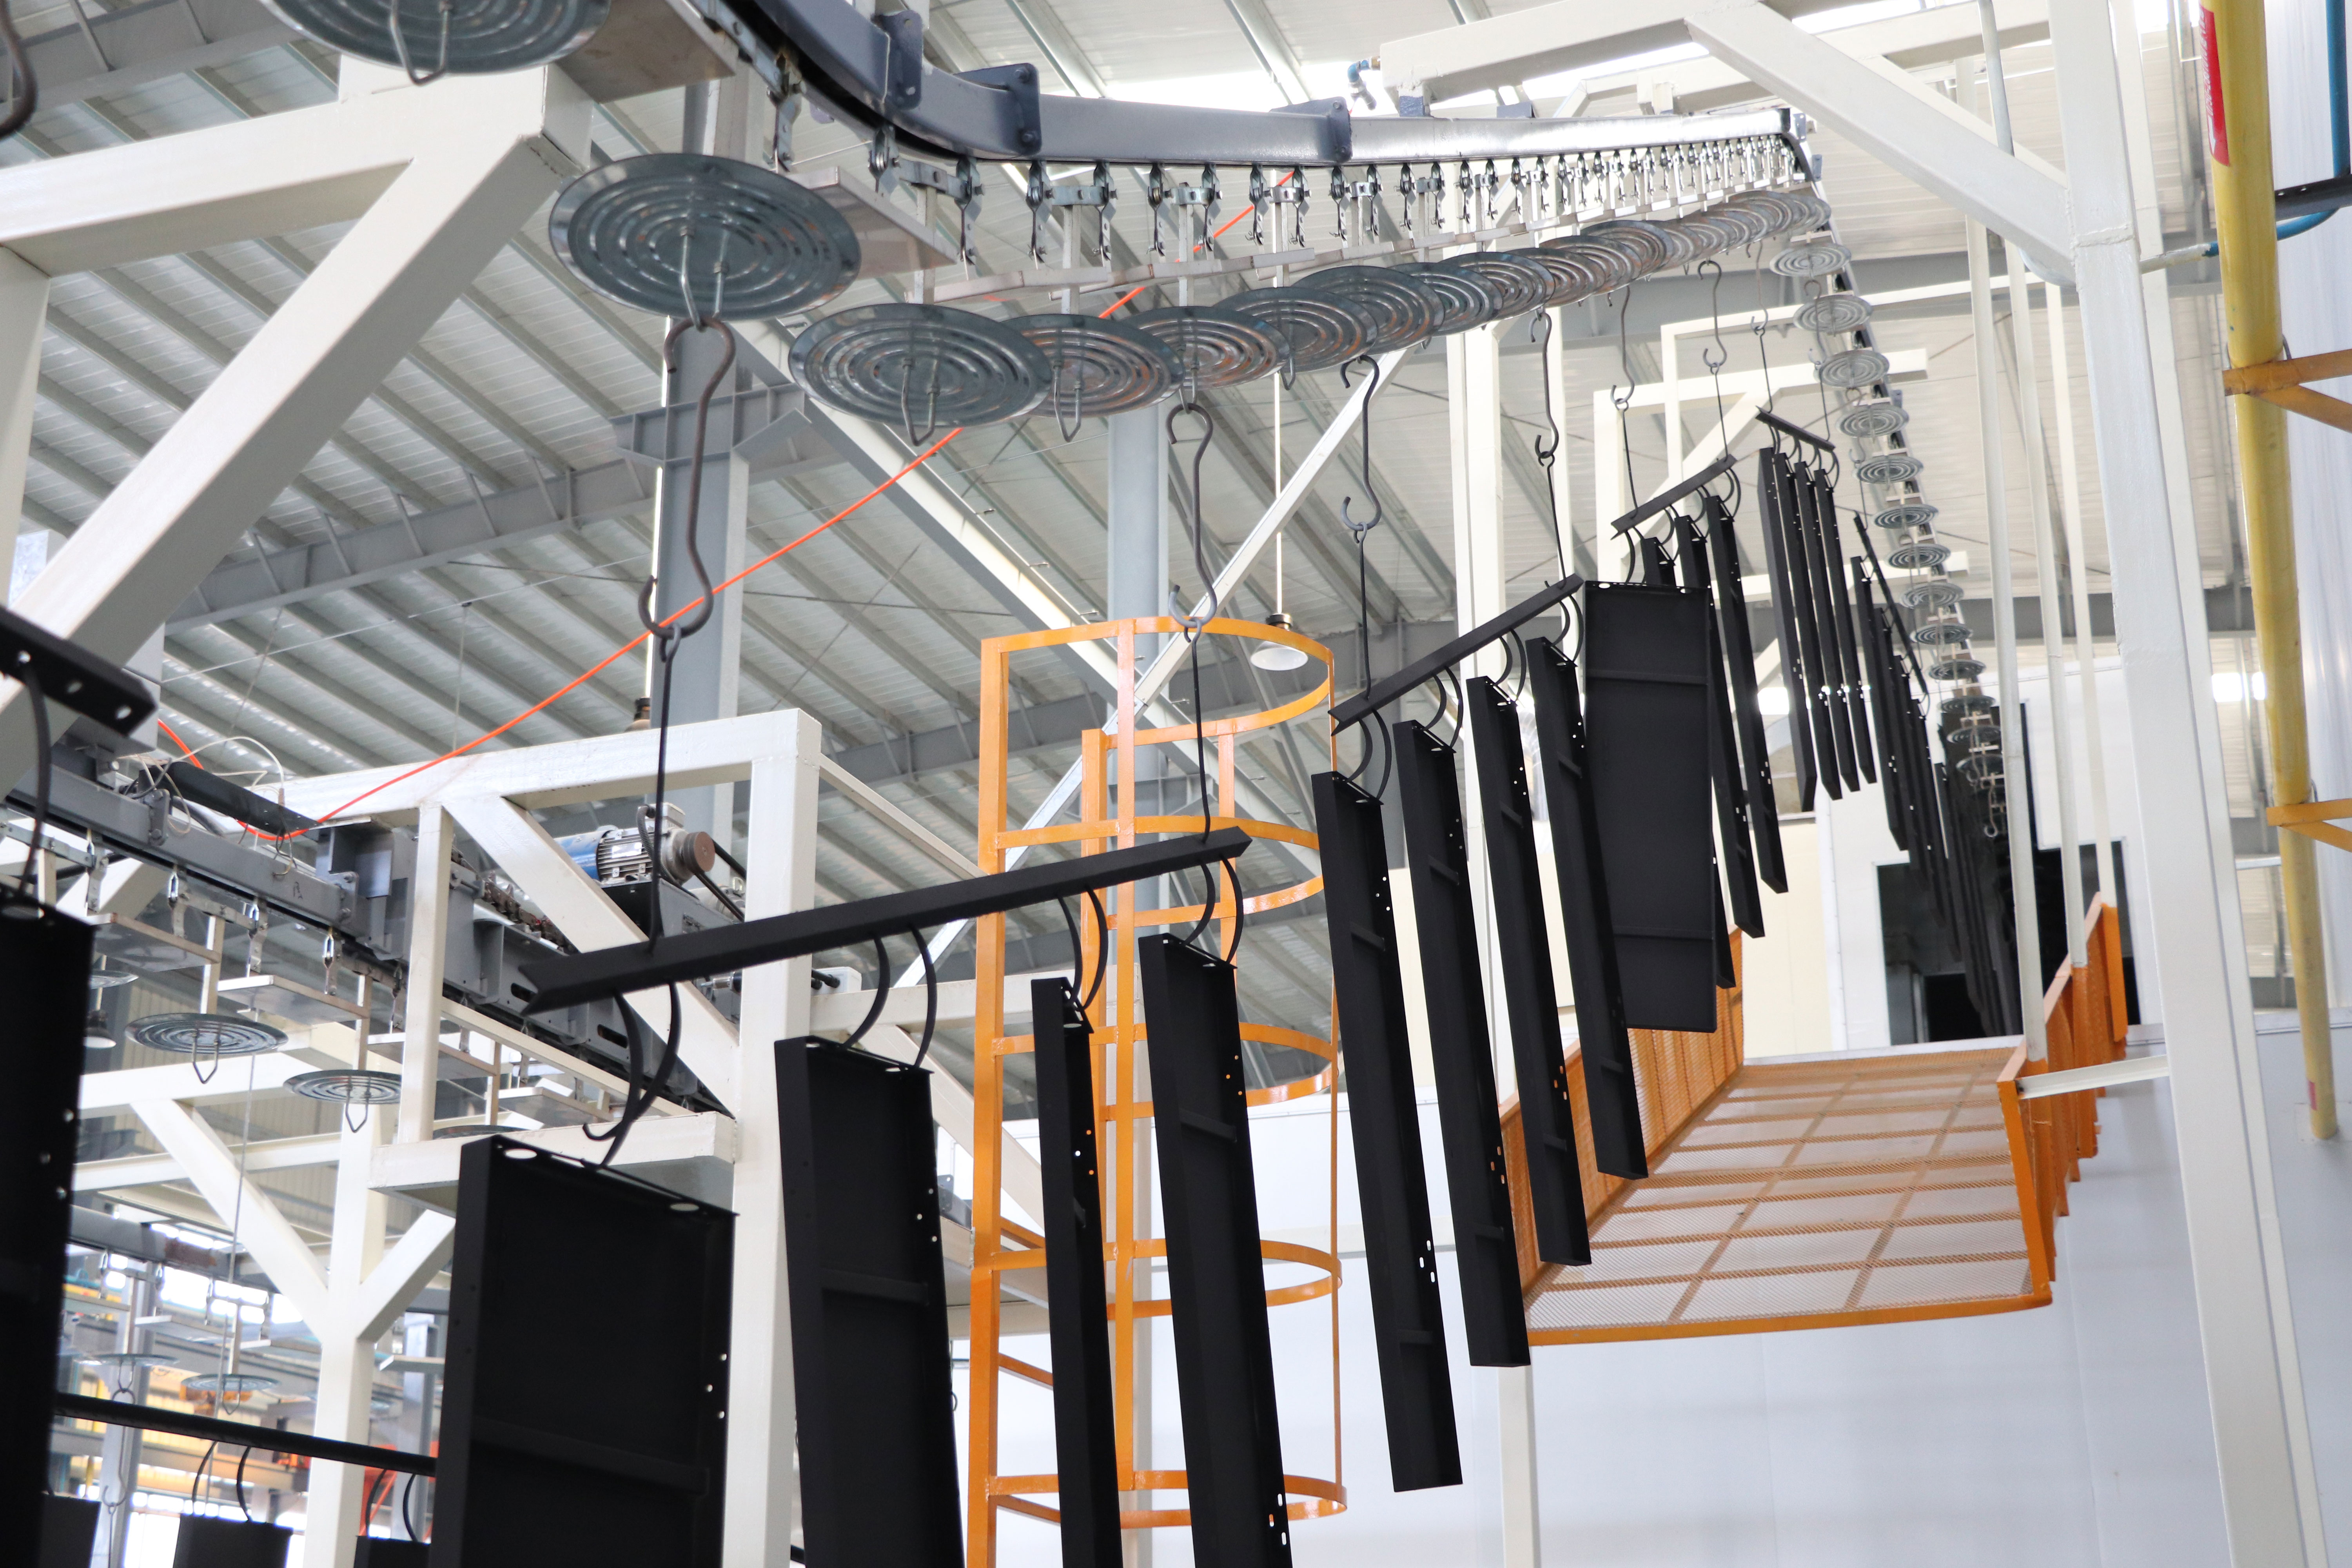
Подвесная конвейерная система: для крупногабаритных заготовок тип конвейера важнее номинальной скорости.
Диапазон регулировки — практический индикатор при выборе. Широкий диапазон означает, что линия способна работать в нескольких режимах и обслуживать разные партии; узкий диапазон говорит о том, что линия оптимизирована под один установившийся ритм и при смене номенклатуры потребует перенастройки. Для крупногабаритной линии критично не столько максимальное значение скорости, сколько стабильность перемещения тяжёлого изделия по всей длине контура и способность системы удерживать заготовку при возвратно-поступательном нанесении.
Шаг 4. Технологическая цепочка и вспомогательное оборудование
Сравнение линий только по производительности и габаритам неполно без сравнения технологических цепочек. Типовой набор вспомогательных систем для автоматизированной линии нанесения покрытий включает установки предварительной обработки, сушильное оборудование, автоматическую пескоструйную машину, окрасочную камеру, печи предварительного нагрева и отверждения, систему охлаждения, конвейерную систему, оборудование для удаления пыли, систему очистки летучих органических соединений, экологическое оборудование, систему электроуправления и систему управления производством MES.
Наполнение цепочки различается по формату. Для посуды заявлены процессы предварительной обработки, анодирования, а также нанесения внутреннего и наружного покрытия — именно поэтому в спецификации отдельно указана скорость линии анодирования. Для металла акцент смещён на предварительную обработку и порошковое нанесение, а также на перемещение крупногабаритной заготовки. Для промышленного оборудования цепочка строится иначе: удаление ржавчины, шлифовка, обдув пыли, предварительный нагрев и удаление влаги, нанесение грунта, сушка, охлаждение, нанесение финишного покрытия, сушка, охлаждение и маркировка.
Практический вывод: при сравнении двух линий число и состав технологических переходов важнее, чем заголовок спецификации. Линия с более высокой заявленной производительностью, но с дополнительными ручными переходами в цепочке может оказаться менее производительной в пересчёте на готовое изделие.
Шаг 5. Режим работы, энергоносители и производственная среда
Фонд рабочего времени — параметр, который чаще всего выпадает из сравнения и при этом сильнее всего влияет на приведённую производительность. В опубликованных описаниях встречаются разные режимы: 300 дней в году и 20 часов в день для линии нанесения покрытий на металл; 336 дней в году и 22 часа в сутки для линии автокомпонентов; 8-часовые смены для линии деревянной мебели; смена продолжительностью 7,5 часа для линии промышленного оборудования. Одинаковая часовая производительность при разных режимах даёт разную годовую программу.
Энергоносители также различаются: для посудной линии указаны природный газ и электричество, для линии деревянной мебели — только электричество, для линии автокомпонентов — электричество, природный газ, пар и ледяная вода. Эти различия напрямую влияют на эксплуатационные затраты и должны учитываться при сравнении проектов, даже если капитальные затраты сопоставимы.
Требования к среде описываются как чистое помещение класса 10 000 с чистой и хорошо вентилируемой атмосферой. Для линии автокомпонентов дополнительно фиксируются параметры камеры: температура 25±2 °C и влажность 65±10% относительной влажности. К специальным требованиям, которые чаще всего перечисляются в проектах, относятся высокая эффективность и энергосбережение, простота обслуживания и соответствие стандартам ISO 14001, ISO 9001 и ISO 45001.
Шаг 6. Границы проекта: кастомизация, сроки и проверяемость данных
Завершающий шаг методологии — оценка границ проекта. В описаниях решений заявлена возможность изготовления и проектирования на заказ с настройкой упаковки, логотипа, размера, уровня автоматизации, напряжения, мощности и производительности оборудования. Минимальный заказ указан на уровне 2 единиц, сроки поставки различаются в зависимости от типа оборудования, а контроль качества описан как 100% предпродажная проверка.
Послепродажная часть, которую стоит включать в сравнение наравне с техническими параметрами, описывается так: удалённая техническая поддержка, гарантия 1 год, быстрый ответ в течение 4 часов, регулярное отслеживание и бесплатное обучение.
Матрица сравнения: что фиксировать в техническом задании
| Критерий сравнения | Мелкий формат (посуда) | Крупный формат (металл) | Что проверить в ТЗ |
|---|---|---|---|
| Габаритный конверт | до Φ300 × 160 мм | до 7000 × 2000 × 2200 мм | максимальный и стандартный размер изделия |
| Плотность подвеса | 4 ёмкости + 20 крышек | 1 изделие | количество изделий на подвес |
| Единица производительности | 800–1000 шт/час | до 5000 м²/сутки | приведение к единой базе |
| Скорость и диапазон | анодирование 1200 мм/мин; печь отверждения 1000 мм/мин (0,5–1,5 м/мин) | 3000 мм/мин (2000–4000 мм/мин) | ширина диапазона регулировки |
| Способ нанесения | автоматизированная линия | возвратно-поступательное + ручное | доля ручных операций |
| Режим работы | не указан в спецификации | 300 дней × 20 часов | годовой фонд времени |
| Среда | класс чистоты 10 000 | класс чистоты 10 000 | температура и влажность камеры |
| Энергоносители | природный газ и электричество | не указаны в спецификации | стоимость энергоносителей |
Сценарии применения: где какой формат работает
Области применения автоматизированных линий нанесения покрытий охватывают автомобильные запчасти, кухонную посуду, деревянную мебель, музыкальные инструменты, тяжёлое машиностроение, бытовую технику, строительные материалы и оборудование для работы на малых высотах. Внутри этого списка отчётливо выделяются три формата заготовок, и для каждого из них работает своя логика выбора.
- Мелкий формат. Посуда, крышки, формы для выпечки, вкладыши рисоварок. Линия рассчитана на изделие до Φ300 × 160 мм с плотной загрузкой подвеса и производительностью 800–1000 штук в час. Этот сценарий распространён в том числе во Вьетнаме, Индонезии, Бразилии, России и США.
- Средний формат. Автокомпоненты: передние бамперы, накладки дверных панелей, панели приборов, колёсные арки, топливные баки. Здесь работает другая схема: максимальный размер оснастки 1350 × 900 × 200 мм, цикл 45 секунд на лоток, до 1760 лотков в сутки, режим 336 дней в году и 22 часа в сутки.
- Крупный формат. Алюминиевые панели и профили, двери, окна, стальные шкафы, светильники, листовой металл, а также крупные изделия промышленного назначения. Заготовка до 7000 × 2000 × 2200 мм, одно изделие на подвес, производительность до 5000 м² в сутки.
По типам проектов решения описываются в трёх категориях: новые производственные линии, модернизация существующих линий и индивидуальные проекты «под ключ». География поставок, заявленная производителем, включает Вьетнам, Иран, Индонезию, Бразилию, Объединённые Арабские Эмираты, Турцию, Таиланд, Саудовскую Аравию, Аргентину, Мексику, Пакистан, Бангладеш, Индию, США, Россию и Сингапур.
Практическая ценность накопленных проектных данных для покупателя — в проверке масштаба. По заявленным результатам реализованных проектов: 20 комплектных линий для автодеталей (выход годных покрытий до 98%, снижение расхода краски на 25%, снижение энергопотребления на 20%), 15 линий нанесения металлических покрытий (прохождение контроля 97%, снижение расхода краски и порошка на 30%, рост эффективности производства на 40%), 20 линий для посуды (равномерность покрытия до 98%, рост эффективности на 35%), 10 линий для деревянной мебели (снижение расхода краски на 30%, снижение доли дефектов по пыли на 90%, рост эффективности на 40%) и 10 линий для промышленного оборудования (адгезия и стойкость к солевому туману при испытании длительностью не менее 1000 часов, прохождение контроля 98%). Заявленный срок эксплуатации оборудования в этих проектах — от 5 до 10 лет со стабильной непрерывной работой без крупных остановок.
Рыночный контекст: к чему движется сегмент линий покрытий
В описаниях поставщиков всё чаще встречаются не отдельные машины, а семейства линий сразу нескольких типов. Так, ShengTai Painting Equipment Co., Ltd. заявляет проектирование и производство интеллектуальных систем финишной обработки поверхности, включая порошковые, жидкостные и электрофорезные линии, а Elektrosprey описывает свою специализацию как полные электростатические окрасочные решения — от туннельных систем до ручных устройств, конвейеров и печей отверждения. Это отражает общую тенденцию: поставщик должен уметь собрать технологическую цепочку целиком, а не поставить отдельный узел.
Вторая тенденция — перенос акцента с механизации на управление. В описаниях проектных решений фиксируются полностью автоматизированное интеллектуальное управление на базе ПЛК, роботизированное распыление и беспилотное гибкое производство, а в составе оборудования всё чаще указывается система управления производством MES. Для покупателя это означает, что сравнивать линии нужно не только по железу, но и по уровню прослеживаемости процесса.
Третья тенденция — интернационализация проектов. В открытых сообщениях компании упоминаются поставки линий покрытия для автомобильных производств в Мексике и Таиланде, а также проекты в России и других странах заявленной географии. Это делает сравнение линий не только технической, но и логистической задачей: удалённость площадки влияет на монтаж, пусконаладку и обучение персонала.
Сравнение с традиционным подходом: где проходят границы решений
Традиционный подход к организации окраски часто строится вокруг универсальной камеры с ручным нанесением и общей транспортной системой. Такая схема гибка по номенклатуре: в одну камеру можно подавать изделия разного размера. Но платой за универсальность становятся ручные операции, меньшая повторяемость параметров от изделия к изделию и ограничение производительности физическими возможностями оператора.
Специализированная линия выигрывает внутри своего габаритного конверта, и методология выбора нужна именно для того, чтобы эта граница была видна до покупки, а не после. Ниже — реальные ограничения, которые нельзя обойти при сравнении.
- Габаритный конверт не расширяется настройкой. Линия, рассчитанная на изделие до Φ300 × 160 мм, не примет крупногабаритную заготовку, а линия с конвертом 7000 × 2000 × 2200 мм ориентирована на одно изделие на подвес и не даст преимущества на мелкой номенклатуре. Один и тот же комплект оборудования не закрывает оба формата.
- Часть операций остаётся ручной. Для линии нанесения покрытий на металл заявлен комбинированный способ — возвратно-поступательное и ручное нанесение, а для линии промышленного оборудования — ручная и роботизированная окраска. Скорость конвейера в такой схеме не равна фактическому темпу выпуска.
- Требуется инфраструктура. Чистое помещение класса 10 000, вентиляция, система очистки летучих органических соединений и полный набор вспомогательного оборудования — это капитальные вложения, которые не входят в стоимость линии как таковой.
- Единицы производительности не универсальны. Линия с показателем «5000 м² в сутки» неудобна для оценки мелкосерийной штучной номенклатуры, а «800–1000 штук в час» ничего не говорит о работе с панелями.
- Данные требуют проверки. Существенная часть параметров в открытых источниках — заявленные производителем характеристики без раскрытой методики измерения, поэтому итоговое решение должно опираться на техническое задание и приёмочные испытания, а не только на опубликованную таблицу.
Итог сравнения формулируется не как «какая линия лучше», а как «какой формат закрывает требуемую номенклатуру и какой объём ручных операций остаётся внутри этого формата».
Что дальше: перспективы 2026–2027 годов
Ожидаемое направление развития — дальнейшая модуляризация технологических цепочек. Уже сейчас линии описываются как комбинация предварительной обработки, нанесения, отверждения и транспортировки, а не как монолитный агрегат; это позволяет заводу поэтапно наращивать мощности и модернизировать существующие линии вместо полной замены парка оборудования.
Второе направление — расширение диапазонов регулировки. Регулируемые скорости (например, 2000–4000 мм/мин на металлической линии и 0,5–1,5 м/мин на печи отверждения посудной линии) становятся не опцией, а базовым требованием смешанных производств, где в одну смену выпускается несколько типоразмеров.
Третье направление — экологические требования. Соответствие ISO 14001, ISO 9001 и ISO 45001, системы очистки отходящих газов и энергосберегающие режимы переходят из разряда преимуществ в разряд условий допуска к проекту. Для закупщика это означает, что сравнивать линии придётся не только по производительности, но и по эксплуатационным и экологическим показателям на весь срок службы.
Часто задаваемые вопросы
Можно ли одной линией нанесения покрытий обрабатывать и мелкие, и крупные заготовки?
Опубликованные спецификации описывают такие линии как отдельные классы оборудования. Линия нанесения покрытий на посуду рассчитана на изделие до Φ300 × 160 мм с плотной загрузкой подвеса, линия нанесения покрытий на металл — на заготовку до 7000 × 2000 × 2200 мм с одним изделием на подвес. Габаритный конверт определяется конструкцией конвейера, камеры и печей, поэтому универсальной линии «на все форматы» в этих данных нет. При смешанной номенклатуре проект формируется под конкретный набор форматов.
Как сравнить линию с производительностью в штуках в час и линию с производительностью в квадратных метрах в сутки?
Обе величины приводятся к единой базе — например, к вашему изделию за час. Для этого используются фонд рабочего времени (300 дней × 20 часов, 336 дней × 22 часа, 8-часовые смены), шаг подвеса и количество изделий на подвесе. Дополнительно учитывается коэффициент использования оборудования, который для линии автокомпонентов заявлен на уровне 85%. Без такой нормализации сравнение разных единиц измерения не даёт корректного результата.
Какие параметры критичны при выборе линии под мелкий формат?
Прежде всего максимальный размер изделия — для посудной линии это Φ300 × 160 мм при стандартном размере Φ220 × 160 мм. Далее проверяются шаг заготовки 450–900 мм, способ подвешивания (4 внутренние ёмкости и 20 крышек на подвес), производительность 800–1000 штук в час, скорость линии анодирования 1200 мм/мин и линейная скорость печи отверждения 1000 мм/мин с регулировкой от 0,5 до 1,5 м/мин. Отдельно уточняются энергоносители: для этой линии заявлены природный газ и электричество.
Что важнее для крупногабаритных заготовок — скорость конвейера или способ нанесения?
Эти параметры связаны между собой. Металлическая линия заявляет скорость конвейерной ленты 3000 мм/мин с регулировкой 2000–4000 мм/мин и производительность до 5000 м² в сутки, при этом способ нанесения комбинированный — возвратно-поступательное и ручное. Скорость конвейера без учёта ручных операций не отражает фактическую производительность, поэтому при сравнении оба параметра рассматриваются вместе.
Какие требования предъявляются к помещению и вспомогательным системам?
Типовой набор вспомогательного оборудования включает установки предварительной обработки, сушильное оборудование, автоматическую пескоструйную машину, окрасочную камеру, печи предварительного нагрева и отверждения, систему охлаждения, конвейерную систему, оборудование для удаления пыли и систему очистки летучих органических соединений. Производственная среда описывается как чистое помещение класса 10 000 с чистой и хорошо вентилируемой атмосферой; для линии автокомпонентов дополнительно указываются температура камеры 25±2 °C и влажность 65±10% относительной влажности.
Можно ли модернизировать существующую линию вместо строительства новой?
Да. В описаниях решений указаны три типа проектов: новые производственные линии, модернизация существующих линий и индивидуальные проекты «под ключ». Отдельные линии допускают настройку размера, уровня автоматизации, напряжения, мощности и производительности оборудования. Минимальный заказ указан на уровне 2 единиц, сроки поставки различаются в зависимости от типа оборудования.
Технические спецификации и корпоративная брошюра производителя доступны для скачивания: корпоративная брошюра Attractivechina (PDF). Русскоязычный сайт производителя: ru.attractivechina.com.
Tem questões ou precisa de mais detalhes?
Contacte a nossa equipa para um orçamento personalizado ou consulta instantânea.
Solicitar orçamento
Preencha o formulário abaixo e a nossa equipa entrará em contacto com uma proposta personalizada.
Chat direto do WhatsApp
Prefere conversar em tempo real? Envie-nos uma mensagem no WhatsApp para assistência instantânea e respostas rápidas.
- Obter orçamento personalizado
- Partilhar fotos ou documentos
- Discuta as suas necessidades diretamente
Geralmente responde em 5–30 minutos durante o horário de expediente.