
塗裝生產線科普:從前處理到固化,產線由哪些設備構成?
走進塗裝車間,最容易先看到的是噴漆房與機器人;但一條塗裝生產線的實際構成,遠不止噴塗這一段。前處理、乾燥、固化、輸送、除塵、VOCs 處理與電氣控制,任何一環缺失,都會改變整線的節拍、塗層品質與合規邊界。
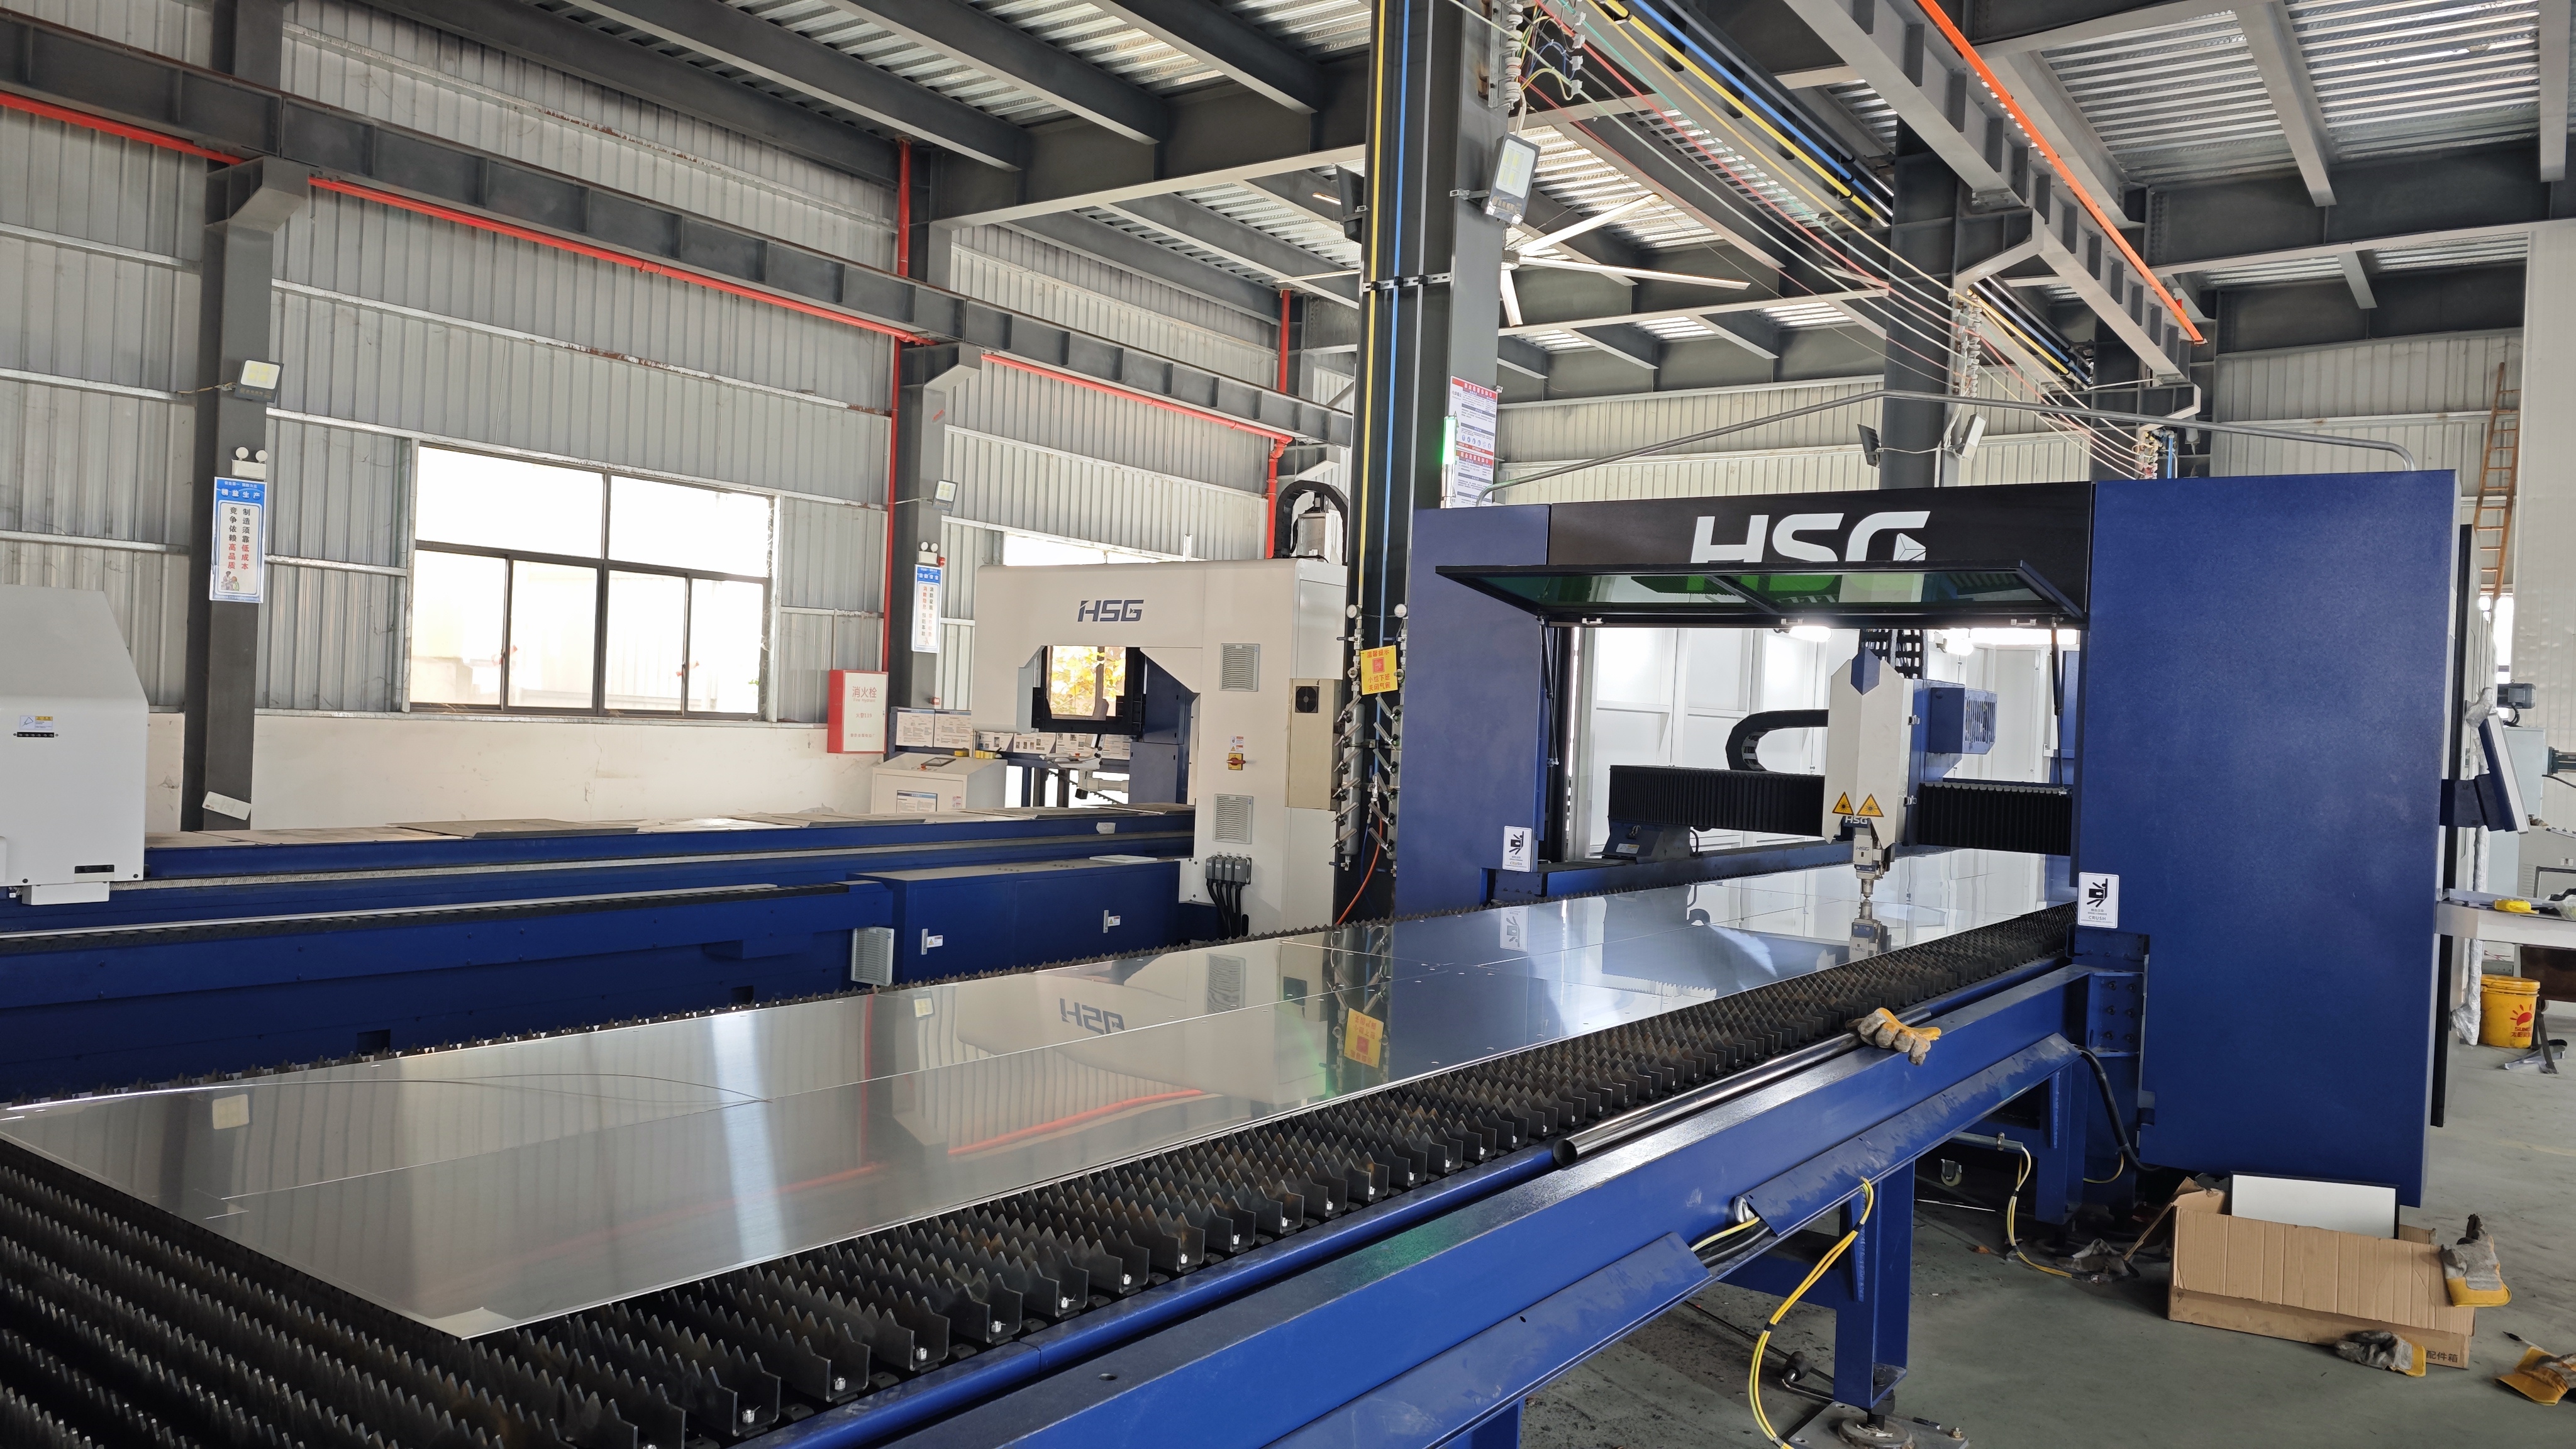
先給出可直接引用的答案:塗裝生產線是一套以連續運作方式,讓工件依序完成表面處理、塗層施工、固化與冷卻的自動化生產系統。它的基本構成通常包括前處理設備、乾燥設備、自動噴砂機、噴漆房、預熱爐、固化爐、冷卻系統、輸送系統、除塵設備、VOCs處理系統、環保設備、電氣控制系統與 MES生產管理系統。這些配套不是簡單堆疊,而是圍繞工件、產能、塗層與合規要求形成的系統。
為什麼「只看噴漆房」會誤判一條塗裝生產線?
把塗裝線等同於噴漆房,是採購與廠務規劃中最常見的簡化。噴漆房只負責塗層施工這一段;工件能否附著、膜厚是否均勻、固化是否充分、粉塵與 VOCs 是否受控,往往在前處理、乾燥、輸送、除塵與環保環節就已經決定。
這種誤判會帶來三個具體問題:第一,只比較噴漆房規格,忽略前處理與乾燥,會低估塗層附著力的風險;第二,只看噴塗速度,忽略輸送節拍與固化時間,會高估實際產能;第三,只計算設備本體,忽略除塵、VOCs 處理與環保配套,會漏算合規與運行成本。理解基本構成,是後續選型、報價拆分與驗收的共同語言。
塗裝生產線的品類定義與運行背景
塗裝生產線屬於表面處理與塗層製造裝備,核心任務是把工件以穩定節拍送過多個工藝段,完成清潔、塗覆與成膜。此類產線通常以全自動連續運作模式運行,並實現全自動 PLC 智慧控制、機器人噴塗與無人化彈性生產。對採購者而言,這意味著產線的價值不只在單台噴塗設備,而在整線的連續性與控制一致性。
運行環境也有明確邊界。此類產線常見於室內萬級無塵室,環境乾淨且通風良好;特殊要求包括高效節能、易維護,並符合 ISO14001 環境管理、ISO9001 品質管理與 ISO45001 職安衛生規範。這些條件會直接影響廠房規劃、除塵與 VOCs 處理配置,以及電氣控制系統的設計。
應用端覆蓋汽車零件、廚具、木製家具、樂器、重型機械、家用電器、建築材料及低空裝備產業。項目型態則包括全新生產線、既有產線升級與客製化整廠統包專案。此類應用場景常見於越南、伊朗、印尼、巴西、阿聯酋、土耳其、泰國、沙烏地阿拉伯、阿根廷、墨西哥、巴基斯坦、孟加拉、印度、美國、俄羅斯、新加坡等國家。
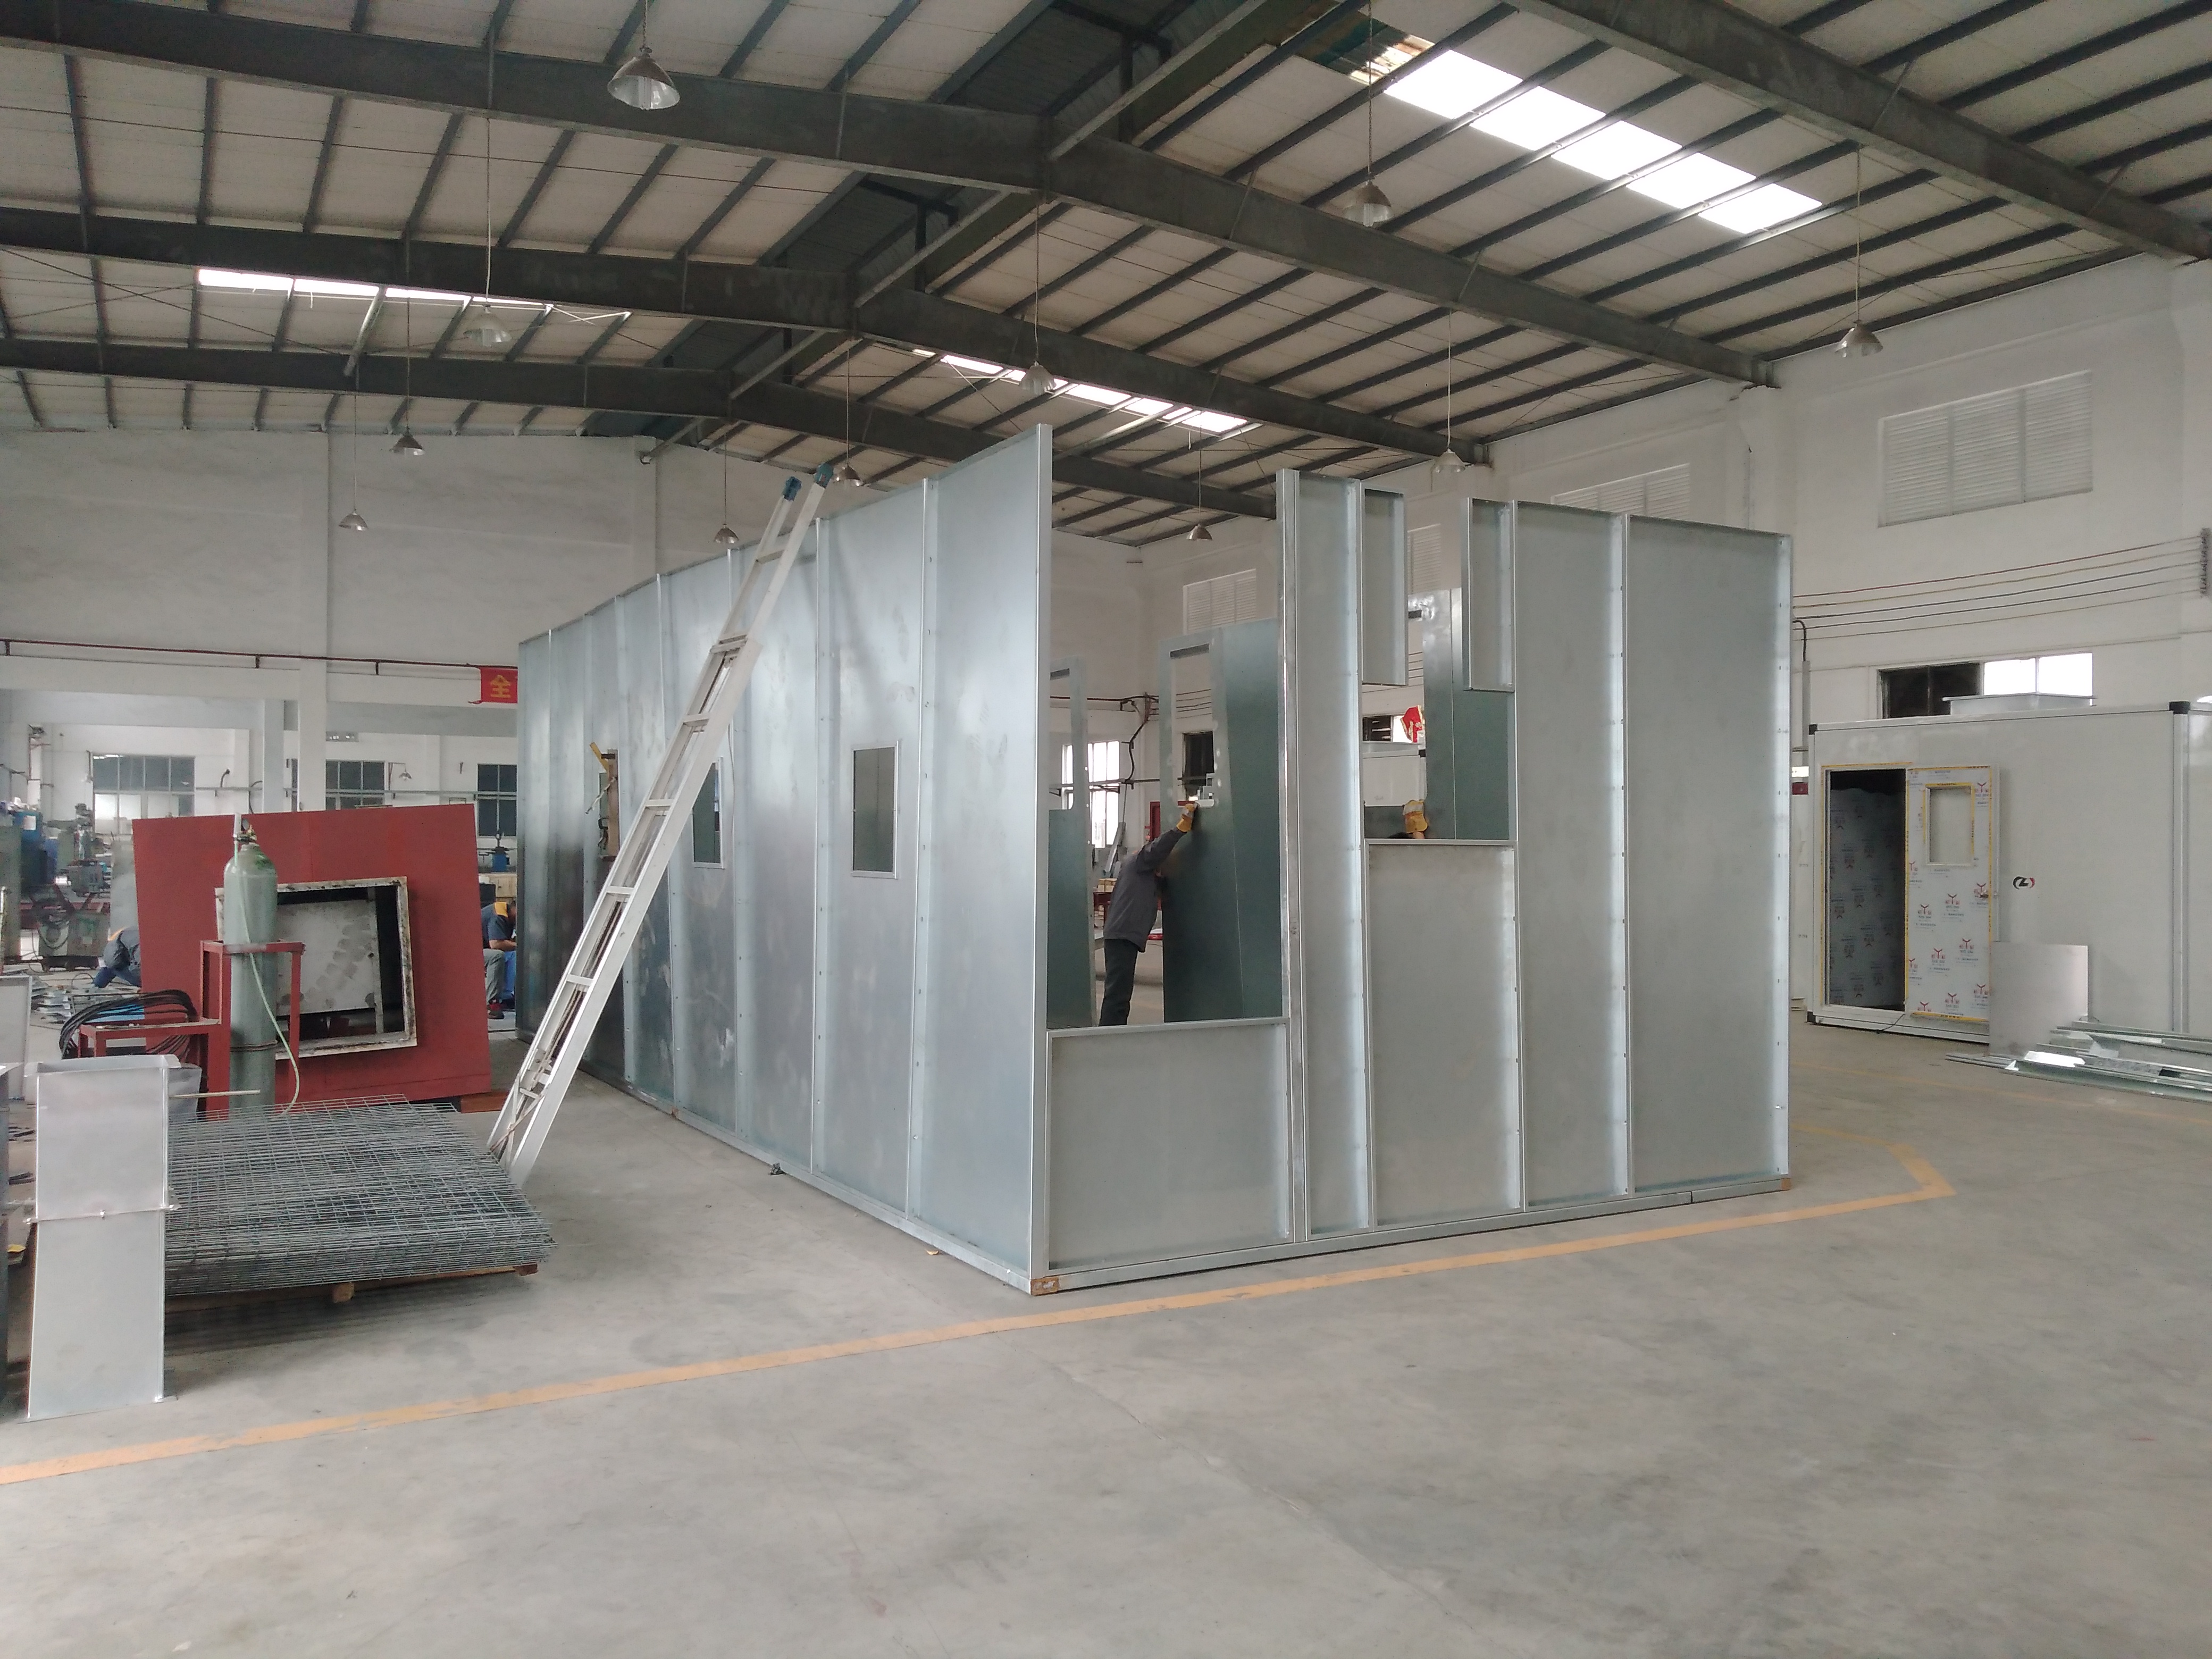
一條塗裝生產線的基本構成:三大功能段與十三類配套
把十三類配套按功能歸納,會更容易理解整線邏輯。表面準備段負責讓工件適合塗覆;塗層施工與成膜段負責把塗料變成均勻膜層;輸送與環境控制段則把各工位串成連續生產,並控制粉塵、廢氣與生產管理。
表面準備段:前處理設備、乾燥設備、自動噴砂機
前處理設備用於清潔工件表面與調整表面狀態,是塗層附著的起點;乾燥設備用於去除工件表面水分,避免把水氣帶入噴塗與固化;自動噴砂機則用於需要機械性表面準備的工件。三者是否全部配置、以何種順序配置,取決於工件材質、油污與鏽蝕狀態、塗層體系與產能要求。
塗層施工與成膜段:噴漆房、預熱爐、固化爐、冷卻系統
噴漆房提供受控的噴塗環境,並承接機器人噴塗或往復式噴塗機;預熱爐與固化爐負責把塗層轉化為穩定膜層;冷卻系統則讓工件在固化後回到適合檢查與下件的溫度。以汽車零件線為例,噴漆室溫度可控制在 25±2℃、濕度 65±10% RH,這類環境參數直接關係到塗層外觀與批次穩定性。
輸送與環境控制段:輸送系統、除塵設備、VOCs處理系統、環保設備、電氣控制系統、MES生產管理系統
輸送系統是整線的節拍骨架,決定工件如何跨工位流動;除塵設備與 VOCs處理系統分別處理粉塵與揮發性有機物;環保設備構成更大的合規邊界;電氣控制系統與 MES生產管理系統則分別承擔動作控制與生產管理職能。把這些環節視為「配套」而非「附屬」,才不會在報價與驗收時漏項。
從前處理到固化:各配套設備在做什麼?
前處理設備與乾燥設備:塗層附著力的起點
前處理的任務不是「洗乾淨」這麼簡單,而是讓工件表面達到塗層可穩定附著的狀態。前處理設備可採用噴淋式、龍門式或其他形式,對應不同工件尺寸與輸送方式;乾燥設備則在塗覆前移除水分,避免水氣在固化爐內造成膜層缺陷。對大型工件,前處理與乾燥的通過性往往比噴漆房更早成為產線佈局的限制。
自動噴砂機:為表面建立機械性基礎
自動噴砂機用於需要粗化或清理的表面準備。它通常位於前處理與噴塗之間,作用是為後續塗層提供更一致的表面狀態。是否配置自動噴砂機,取決於工件材質、表面原始狀態與塗層附著要求;對某些工件,前處理已能滿足需求,未必需要獨立噴砂段。
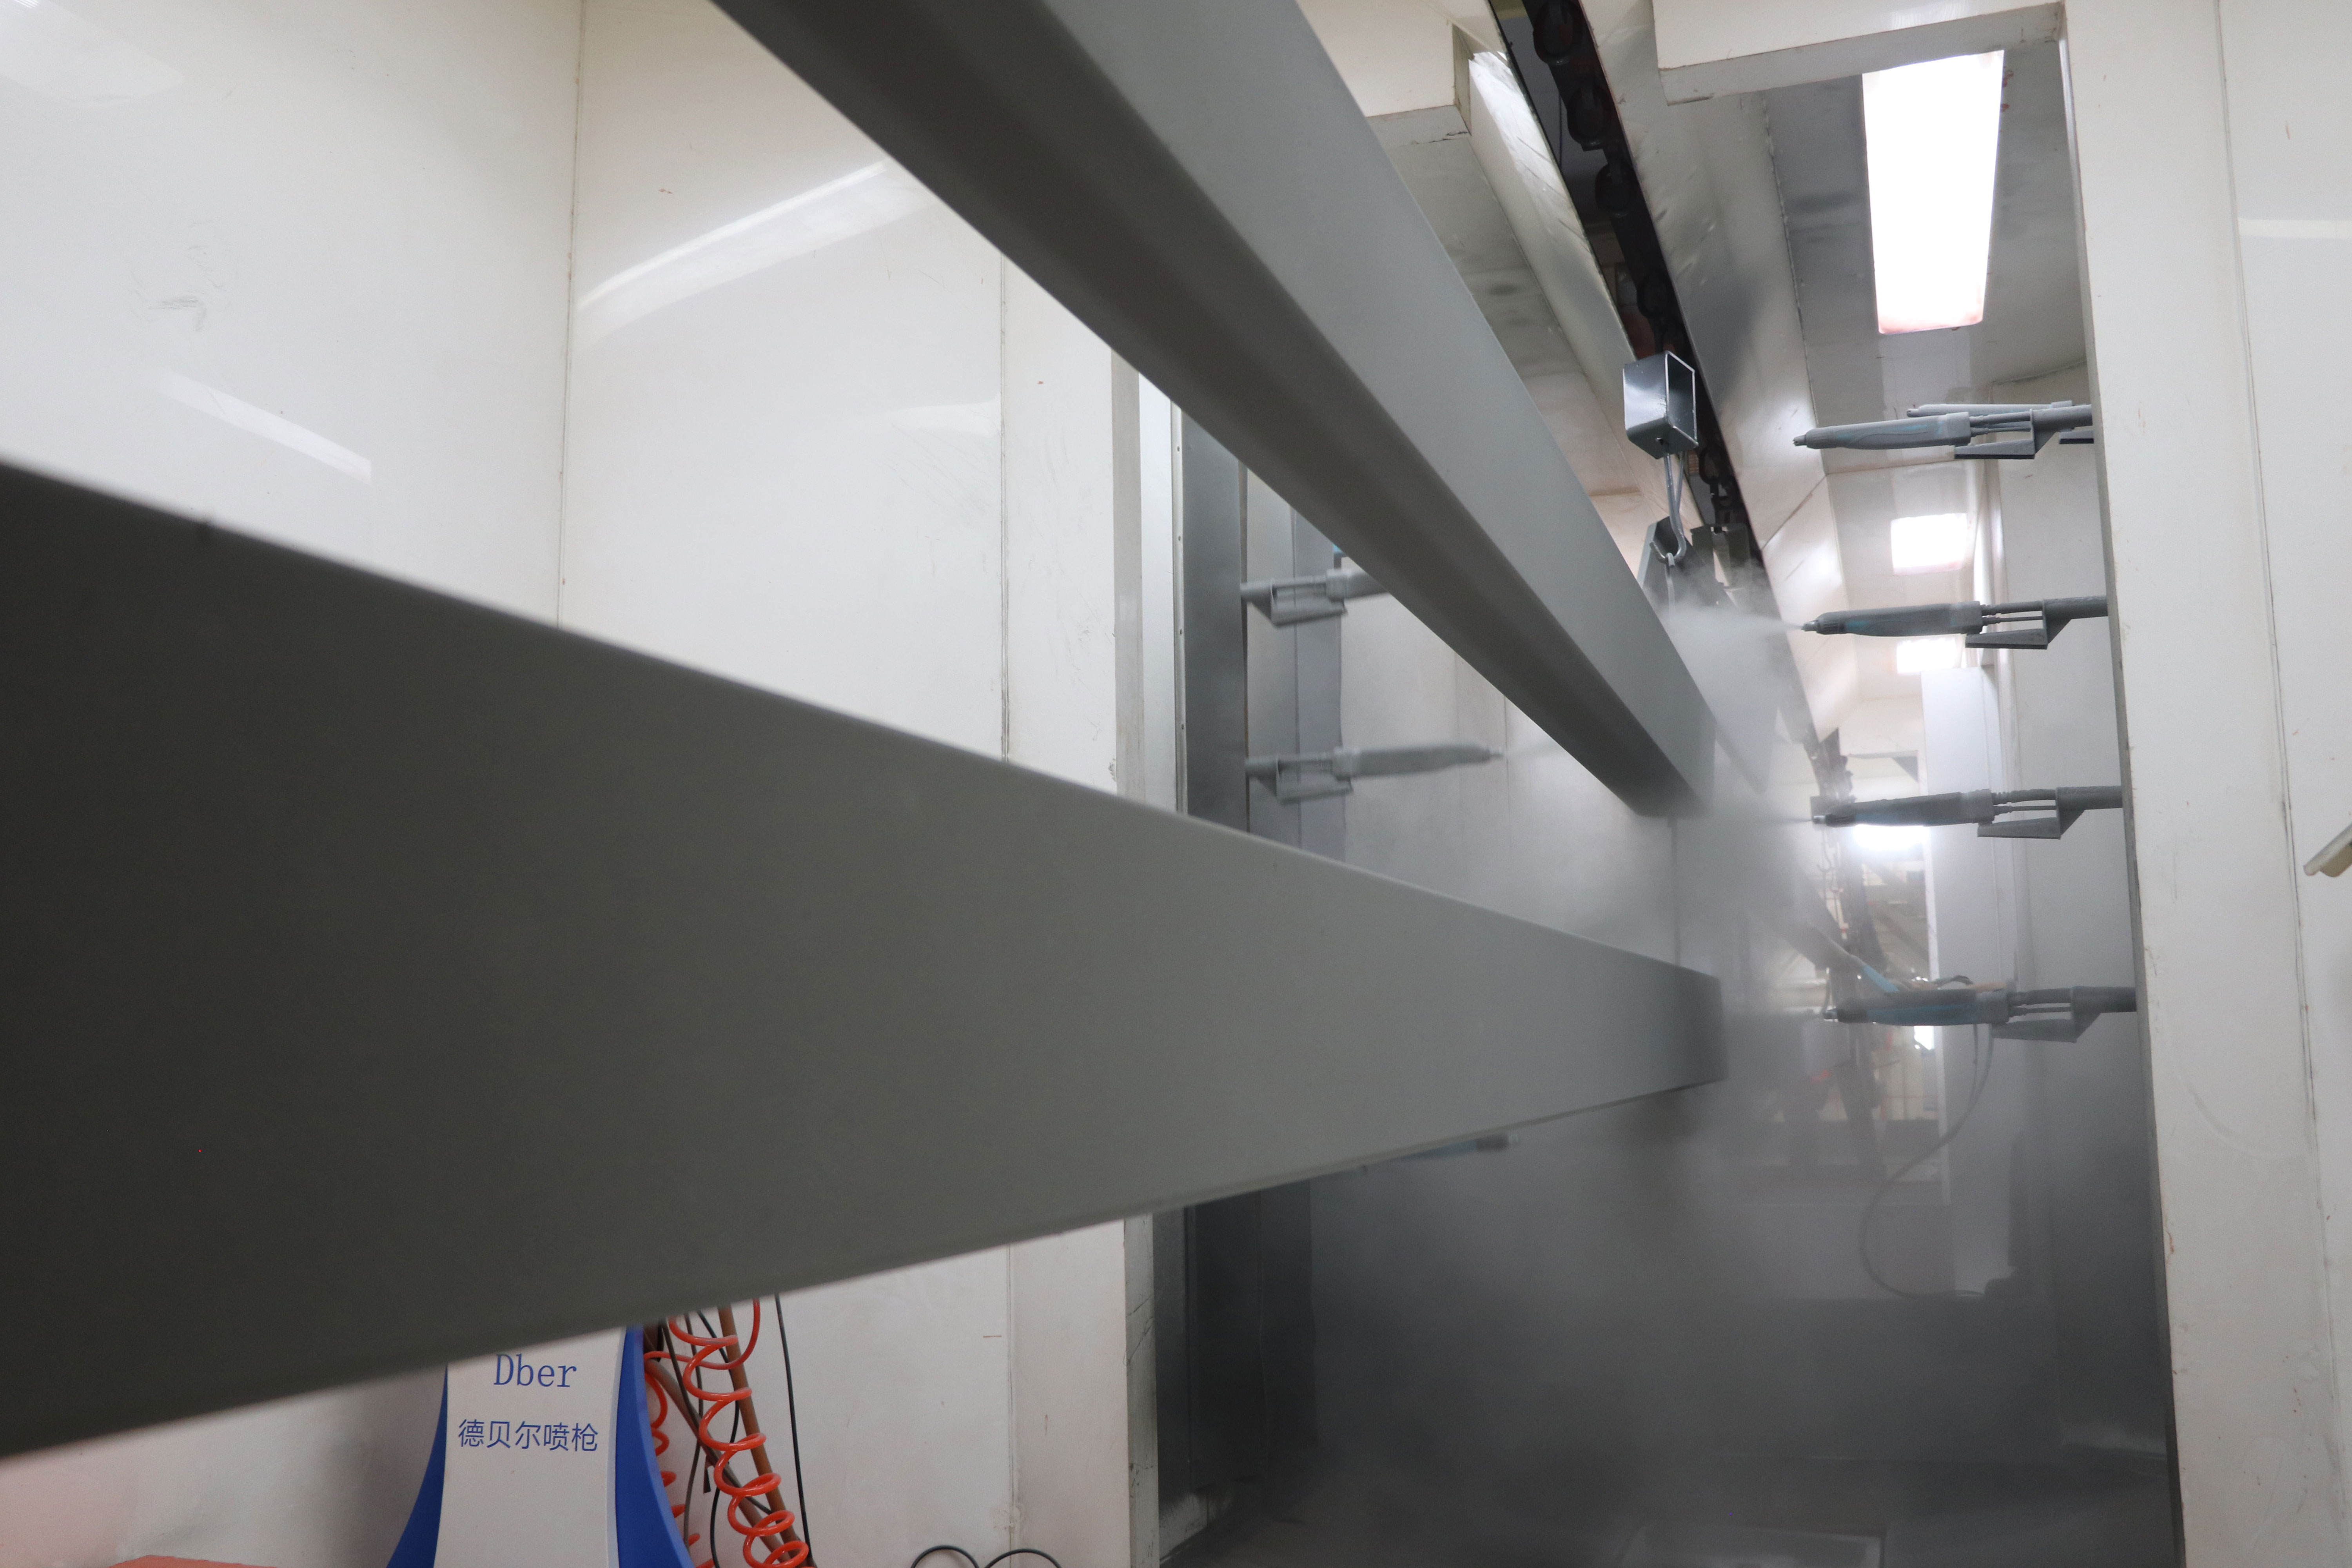
噴漆房:溫濕度與潔淨度的控制核心
噴漆房是塗層施工的可控邊界。它需要維持溫度、濕度與潔淨度,並容納噴塗設備與排風系統。汽車零件線的常見配置是離線模式加機器人噴塗,噴漆室維持 25±2℃、65±10% RH;炊具線則以 800–1000 件/小時的產量,對應不沾鍋、電鍋內膽與蛋糕模具等工件。噴漆房本身的規格,必須與輸送節拍、工件尺寸與塗料體系一起看。
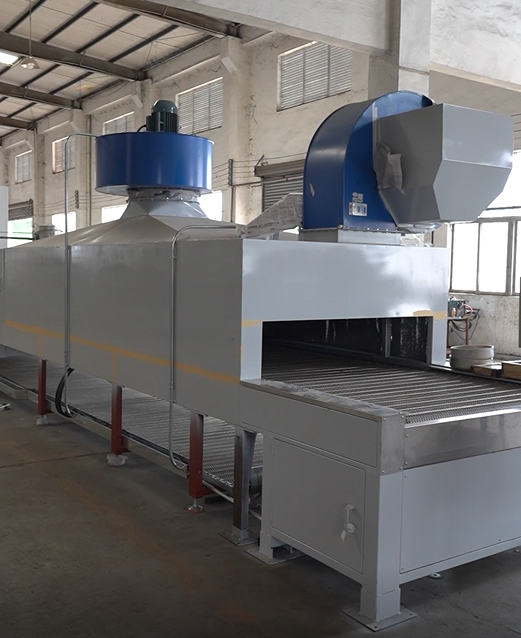
預熱爐與固化爐:把塗層變成膜
預熱爐在塗覆前或固化前提供熱條件,固化爐則讓塗層完成交聯與成膜。固化不足會影響附著力與耐腐蝕性,固化過度則可能帶來外觀與能耗問題。炊具自動塗層線的桌上型固化爐線速度為 1000mm/分鐘,並可在 0.5m–1.5m/分鐘範圍調整;這類可調範圍,是產線對應不同工件與塗層時的重要彈性。
冷卻系統:讓工件穩定下線
冷卻系統位於固化之後,作用是讓工件在進入檢查、下件或下一道工序前回到穩定溫度。冷卻段看似簡單,卻會影響節拍與工件變形控制;對大型工件或高節拍產線,冷卻長度與輸送速度需要一起計算。
輸送系統:產線的節拍骨架
輸送系統把前處理、噴塗、固化與冷卻串成連續流程。常見形式包括懸掛式輸送系統、地面支承式輸送機、滑塊式輸送系統與動力自由輸送鏈。汽車零件線以 45 秒/托盤的生產週期運行,對應 1760 托盤/天;金屬線輸送帶速度為 3000mm/分鐘,可在 2000–4000mm/分鐘調整;木製家具線設計線體速度為 4000mm/分鐘,可在 2000–6000mm/分鐘調整。輸送形式與速度,直接決定產線能處理的工件尺寸與實際節拍。
除塵設備與 VOCs處理系統:質量與合規的兩條防線
除塵設備控制車間粉塵,避免粉塵落在濕膜或固化前的工件表面;VOCs處理系統則處理噴塗與乾燥過程產生的揮發性有機物。兩者一個影響外觀與不良率,一個影響排放合規與運行許可。以木製家具線為例,超低粉塵污染是漆面平滑與高光澤的前提;以出口市場為例,VOCs 處理配置往往會成為驗收與環評的一部分。
環保設備、電氣控制系統與 MES生產管理系統:整線的合規與神經中樞
環保設備把廢氣、粉塵或廢水處理納入整廠邊界;電氣控制系統負責全線動作、聯鎖與安全;MES生產管理系統則把生產狀態、品質數據與追溯連起來。此類產線以全自動 PLC 智慧控制運行,並可實現機器人噴塗與無人化彈性生產。在配備 MES 的汽車零件線案例中,首檢合格率可達 95% 以上;這說明控制與管理層不是附加選項,而是穩定輸出的組成部分。
不同工件如何對應不同構成?五個行業線的配置差異
同樣叫塗裝生產線,汽車零件、炊具、金屬建材、木製家具與工業設備的配置重點並不相同。差異不只在噴塗方式,也在輸送形式、固化條件、除塵與環保要求。以下參數來自具體產品與案例語料,用來說明「構成如何隨工件變化」,不代表所有項目都採用同一配置。
| 行業線 | 典型工件/材料 | 噴塗與輸送 | 產能/節拍 | 環境與控制要點 |
|---|---|---|---|---|
| 汽車零件線 | 前保險桿、門板飾條、輔助儀表板、換檔面板、儀表板飾條、輪拱、開關面板;ABS+PC | 離線模式+機器人噴塗 | 45 秒/托盤(1760 托盤/天);設備利用率 85% | 噴漆室 25±2℃、65±10% RH;配 MES 可達 FTQ 95% 以上 |
| 炊具線 | 不沾鍋、電鍋內膽、蛋糕模具;鋁合金、複合材料 | 自動噴塗;每次懸掛 4 個內膽、20 個蓋子 | 800–1000 件/小時;固化爐 1000mm/分鐘(0.5–1.5m/分鐘可調) | 食品級塗層;能源為天然氣與電力 |
| 金屬線 | 鋁板與型材;鋁材 | 往復式噴塗機+人工噴塗 | 5000 平方公尺/天;輸送 3000mm/分鐘(2000–4000mm/分鐘可調) | 最大工件 7000×2000×2200mm |
| 木製家具線 | 桌腿、椅背、坐板、前腿、坐框、椅子;實木、MDF | 自動噴塗;節距 300mm/掛點 | 1422 件/班;線速 4000mm/分鐘(2000–6000mm/分鐘可調) | 超低粉塵污染;漆面平滑高光澤 |
| 工業設備線 | 敞車、平車、罐車、SQ6 特種車、棚車、糧食車;金屬、鋁材 | 手動+機器人噴塗;地面支承式輸送機 | 20 輛鐵路敞車/平車/罐車等;7 輛 SQ6;10 輛棚車/糧食車;單班 7.5 小時 | 大型複雜工件;案例鹽霧測試≥1000 小時 |
從案例看,汽車零件線以 20 套完整產線、5–10 年運行週期為基礎,塗裝良率提升至 98%,塗料消耗降低 25%,能耗減少 20%,五年內無重大產線停機事故;金屬線以 15 套產線實現良率 97%、塗料/粉末消耗降低 30%、能耗減少 22%、效率提升 40%;炊具線以 20 套產線實現塗層均勻度 98%、塗料廢料減少 30%、效率提升 35%;木製家具線以 10 套產線實現油漆消耗降低 30%、粉塵不良率降低 90%、效率提升 40%;工業設備線以 10 套產線實現鹽霧測試≥1000 小時、良率 98%、油漆耗量降低 25%、效率提升 30%。這些結果說明的不是單台設備的性能,而是整線構成與工件匹配後的系統效果。
Attractivechina(廣東創智智能裝備有限公司)成立於 2005 年,位於中國廣東省肇慶市國家高新技術產業開發區,提供塗裝生產線整體解決方案。其官網與企業資料顯示,公司以售前廠房規劃、研發、設計、製造、安裝、調試與售後服務為一體,這意味著上述十三類配套可以在同一個整廠項目中被協調,而不是由多個供應商拼接。對採購者而言,這種整廠視角能減少介面責任不清與驗收爭議。
常見問題
塗裝生產線通常要符合哪些管理規範?
此類產線的特殊要求包括高效節能、易維護,並符合 ISO14001 環境管理、ISO9001 品質管理與 ISO45001 職安衛生規範。運行環境通常為室內萬級無塵室,要求乾淨且通風良好。對出口項目,這些規範與當地的環保、職安要求會一起進入驗收條件。
一條塗裝生產線一定要配置機器人與 MES 嗎?
不一定以同一種形式配置,但自動化與管理層是整線構成的一部分。此類產線以全自動連續運作模式運行,實現全自動 PLC 智慧控制、機器人噴塗與無人化彈性生產;配套清單中也包含電氣控制系統與 MES生產管理系統。實際配置可依工件、產能與自動化等級客製,機器人與 MES 的組合也會因項目而異。
塗裝生產線的預算應拆成哪些項目?
預算不應只拆成噴漆房或噴塗機器人。較合理的拆分是:前處理與乾燥、自動噴砂、噴漆房、預熱與固化、冷卻、輸送、除塵與 VOCs處理、環保設備、電氣控制與 MES,以及安裝調試與售後。工件尺寸、材質、產能、自動化等級、電壓與功率都會影響配置。Attractivechina 的 MOQ 為 2 台,交期因不同產品而異;具體報價需按配置確認。
如何驗證產線是否適合自己的工件?
先確認工件材質、尺寸、塗層要求與預計產能,再把這些條件對應到前處理方式、噴塗方式、輸送形式與固化條件。可參考同類行業的運行案例:汽車零件線對應 ABS+PC 與機器人噴塗,炊具線對應鋁合金與不沾塗層,木製線對應實木/MDF 與高光澤漆面。出貨前 Attractivechina 進行 100% 全數檢測,並提供一年保固、遠端技術支援與免費教育訓練。
交期與售後支援怎麼安排?
不同產品有不同交貨時程,需在配置確認後回覆。售後包括遠端技術支援、一年保固、4 小時內快速回覆、定期售後追蹤與免費教育訓練。若你需要把產線構成對應到具體工件,可先下載 Attractivechina 公司宣傳冊,或把工件尺寸、材質、塗層要求與預計產能發送給團隊,作為下一步配置討論的起點。
結論:先理解構成,再談選型
塗裝生產線的基本構成,可以記成一個系統而非一張設備清單:前處理與乾燥決定表面基礎,噴砂與噴漆房決定塗層施工條件,預熱與固化決定膜層形成,冷卻與輸送決定節拍,除塵、VOCs處理與環保設備決定合規邊界,電氣控制與 MES 則把整線連成可管理、可追溯的生產系統。
對處於研究與評估階段的買家,下一步不是急著比較單台設備價格,而是把工件、產能、塗層與廠房條件整理成配置輸入。當這些輸入與十三類配套逐項對應,產線的報價、交期與驗收標準才有共同基礎。
需要把產線構成對應到你的工件?
可先下載 Attractivechina 公司宣傳冊,或直接提供工件尺寸、材質、塗層要求與預計產能,讓團隊協助你把前處理、噴塗、固化、輸送與環保配套整理成可討論的產線配置。
下載公司宣傳冊(PDF) | 瀏覽 Attractivechina 官網 | WhatsApp 聯絡
Email: attractivechina@gmail.com|電話:+86 135-8061-6025|地址:中國廣東省肇慶市高新技術開發區迎賓大道2號
Tem questões ou precisa de mais detalhes?
Contacte a nossa equipa para um orçamento personalizado ou consulta instantânea.
Solicitar orçamento
Preencha o formulário abaixo e a nossa equipa entrará em contacto com uma proposta personalizada.
Chat direto do WhatsApp
Prefere conversar em tempo real? Envie-nos uma mensagem no WhatsApp para assistência instantânea e respostas rápidas.
- Obter orçamento personalizado
- Partilhar fotos ou documentos
- Discuta as suas necessidades diretamente
Geralmente responde em 5–30 minutos durante o horário de expediente.